Tiếng Việt
 日本語 (Japan)
 한국어 (Korean)
 中文 (Chinese)
 English (UK)
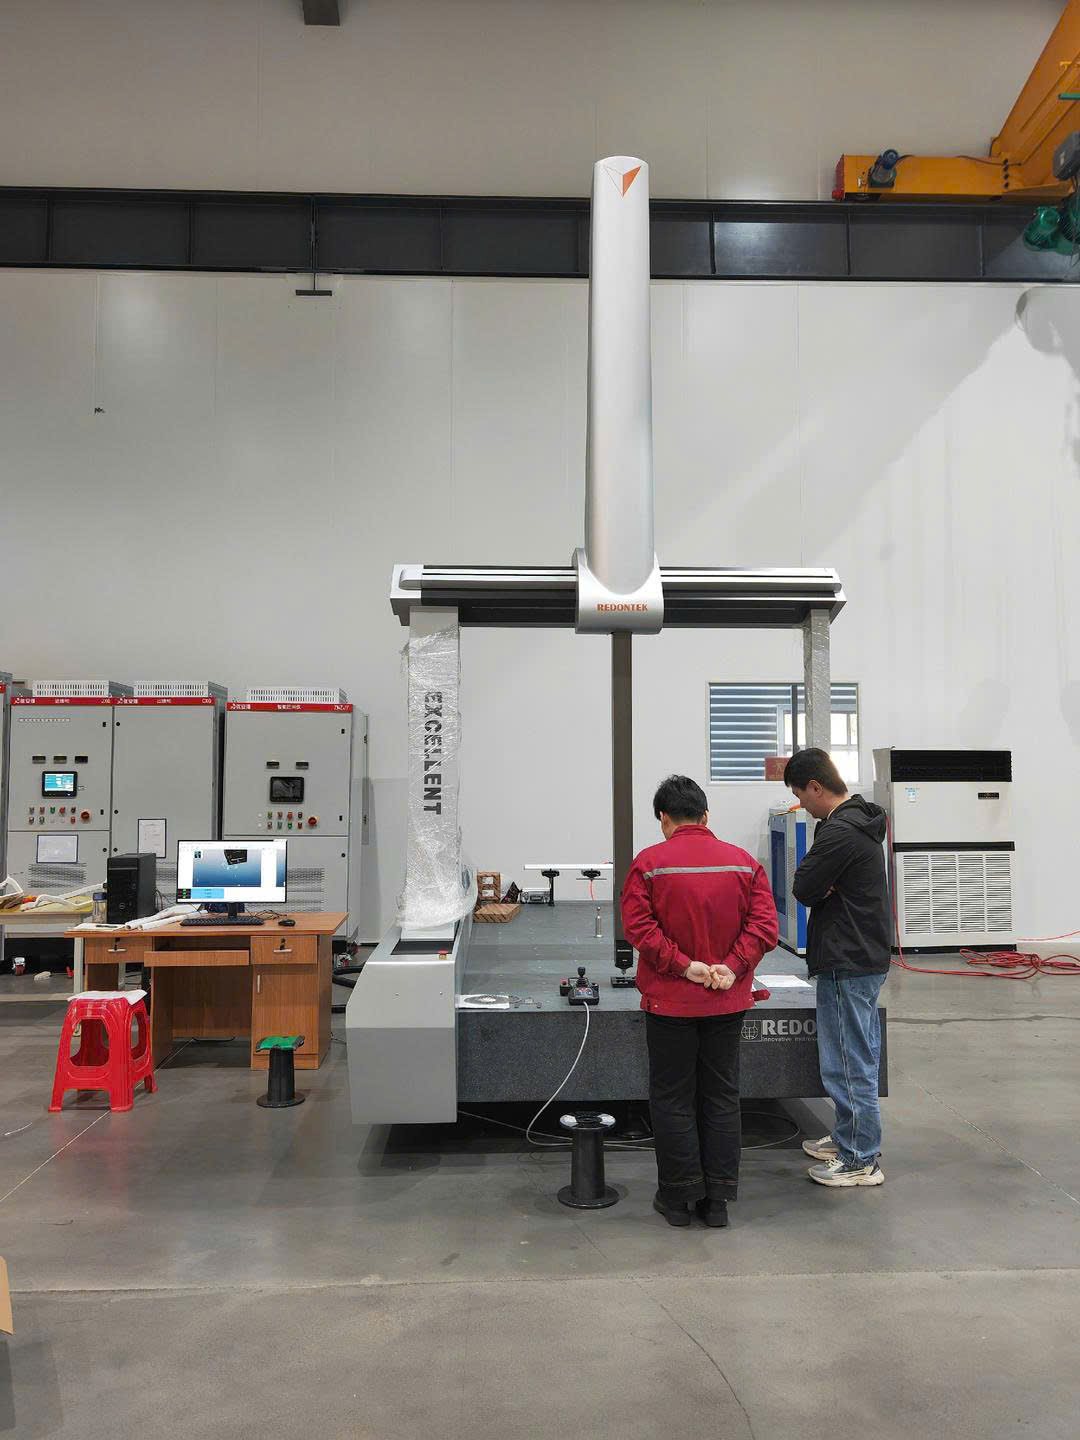
Trong đo lường 3D bằng CMM (Coordinate Measuring Machine – máy đo tọa độ), độ chính xác của kết quả không chỉ phụ thuộc vào thông số kỹ thuật của máy. Kết quả đo là sản phẩm của toàn bộ hệ thống đo, bao gồm CMM, hệ thống đầu đo, chi tiết đo, phương pháp gá đặt, chương trình đo và điều kiện môi trường.
Một máy CMM có thông số độ chính xác rất cao vẫn có thể cho kết quả không ổn định nếu nhiệt độ phòng đo thay đổi, chi tiết chưa đạt trạng thái nhiệt ổn định, CMM chịu rung động hoặc đầu đo bị bẩn, hư hỏng hay mòn.
Có thể biểu diễn một cách tổng quát:
Kết quả đo = Hệ thống CMM + Đầu đo + Chi tiết + Chiến lược đo + Môi trường + Phương pháp xử lý dữ liệu
1. Những yếu tố ảnh hưởng tối sai số?
Máy CMM khi hiệu chuẩn thì luôn đạt yêu cầu theo ISO 10360 nhưng sẽ khác khi mọi phép đo trên CMM không đảm bảo đo hoặc các yếu tố.
- Vị trí của chi tiết trong phạm vi máy đo.
- Kích thước và vật liệu chi tiết.
- Nhiệt độ của chi tiết.
- Độ ổn định nhiệt của CMM.
- Cấu hình và tình trạng đầu đo.
- Chiều dài stylus.
- Chiến lược lấy điểm.
- Tốc độ đo.
- Phương pháp đo lường.
- Rung động.
- Thuật toán và phương pháp đánh giá dữ liệu.
2. Nhiệt độ – yếu tố ảnh hưởng quan trọng nhất
Trong đo lường kích thước chính xác, nhiệt độ là một trong những yếu tố cần kiểm soát nghiêm ngặt nhất.
2.1. Vì sao nhiệt độ gây sai số?
ISO 1:2022 quy định standard reference temperature cho việc xác định các đặc tính hình học và kích thước; nhiệt độ tham chiếu tiêu chuẩn được sử dụng trong đo lường công nghiệp là 20 °C. Tiêu chuẩn này cũng áp dụng khái niệm nhiệt độ tham chiếu cho measurand trong kiểm định và hiệu chuẩn. Vì hầu hết vật liệu đều giãn nở hoặc co lại khi nhiệt độ thay đổi.
Vì vậy, với các phép đo chính xác, cần kiểm soát:
- Nhiệt độ phòng.
- Nhiệt độ chi tiết.
- Thời gian ổn định nhiệt.
- Chênh lệch nhiệt độ giữa các vùng của chi tiết.
- Nguồn nhiệt gần CMM.
- Luồng khí điều hòa trực tiếp vào CMM hoặc chi tiết.
2.2 Bù nhiệt độ có loại bỏ hoàn toàn sai số nhiệt không?
Câu trả lời là không hoàn toàn có thể, chỉ đáp ứng được khi điều kiện vẫn là môi trường nhiệt độ ổn định.
Nhiều CMM hiện đại có hệ thống cảm biến nhiệt và chức năng temperature compensation – bù nhiệt.
Tuy nhiên, không nên hiểu rằng:
Có bù nhiệt = không cần kiểm soát nhiệt độ.
Bù nhiệt có giới hạn và phụ thuộc vào:
- Số lượng cảm biến.
- Vị trí cảm biến.
- Mô hình bù.
- Vật liệu của CMM.
- Vật liệu chi tiết.
- Trạng thái nhiệt của chi tiết.
- Độ chính xác của cảm biến.
- Mức độ đồng đều nhiệt.
Do đó, kiểm soát môi trường vẫn là nền tảng của đo lường chính xác.
3. Độ ẩm – cần hiểu đúng vai trò
Độ ẩm thường không phải là nguồn gây sai số kích thước trực tiếp quan trọng như nhiệt độ.
Tuy nhiên, độ ẩm vẫn cần được kiểm soát theo điều kiện kỹ thuật của CMM và phòng đo vì có thể liên quan đến:
- Ngưng tụ hơi nước.
- Ăn mòn các chi tiết kim loại.
- Ảnh hưởng đến thiết bị điện tử.
- Điều kiện vận hành của hệ thống khí.
- Sự ổn định của môi trường phòng đo.
- Tình trạng bề mặt của chi tiết và đồ gá.
Đặc biệt, vấn đề đáng quan tâm là condensation – ngưng tụ khi nhiệt độ bề mặt thấp hơn điểm sương.
Trong trường hợp này, nước có thể xuất hiện trên:
- Bề mặt máy.
- Chi tiết.
- Đồ gá.
- Thành phần cơ khí.
- Hệ thống điện hoặc điện tử.
Do đó, không nên đưa ra một con số độ ẩm “chuẩn chung cho mọi CMM”. mà con số thường ước lượng phù hợp với các điều kiện, thông thường dùng con số độ ẩm 40%-60%, cho phòng CMM.
4. Rung động – nguồn gây nhiễu rất dễ bị bỏ qua
4.1 Các nguyên nhân gây ra độ rung
CMM là thiết bị đo chuyển động với độ phân giải và độ chính xác rất cao. Vì vậy, rung động từ bên ngoài có thể ảnh hưởng đến quá trình đo.
Nguồn rung có thể đến từ:
- Máy CNC.
- Máy dập.
- Máy mài.
- Máy tiện.
- Máy ép.
- Xe nâng.
- Xe tải.
- Hệ thống HVAC.
- Máy nén khí.
- Giao thông bên ngoài nhà xưởng.
Đặc biệt với hệ thống đầu đo tiếp xúc, rung động có thể gây false trigger – gây ra sự kích hoạt giả. Renishaw ghi nhận rằng rung động từ sàn hoặc máy móc lân cận có thể gây false trigger; cấu hình stylus lớn hoặc nặng cũng làm hệ thống nhạy hơn với rung động.
4.2 Cách giảm ảnh hưởng của rung động
Cách 1 – Tách nguồn rung
Không đặt CMM gần vị trí những có độ rung lớn : máy ép, Máy mài, máy CNC công suất lớn, máy dập....
Cách 2 – Sử dụng nền móng phù hợp
Nếu vị trí máy CMM bắt buộc để gần những máy có độ rung, thì phương án làm bệ móng riêng.
Cách 3 - Sử dụng công cụ giảm trấn
Công giảm trấn thường được điều chỉnh chính xác bằng hơi được đặt ở phía dưới bàn đá máy CMM, dùng để khử độ rung từ sàn xưởng.
5. Đầu đo và stylus – một nguồn sai số quan trọng
Trong hệ thống CMM tiếp xúc, stylus là thành phần trực tiếp tiếp xúc với chi tiết. thì gồm những yếu tố ảnh hưởng như sau:
- Quả cầu bẩn.
- Đầu kim dính bụi.
- Khớp nối giữa các ren chưa chặt.
- Kim đo chưa được hiệu chuẩn.
- Chiều dài quá giới hạn.
- Cấu hình khớp nối.
Khi đó cần kiểm tra để đảm bảo các yêu tố trên đều ổn rồi mới đo lường, thông thường các chi tiết gia công hay vật liệu như nhôm , gang thì thường hay có những vật liệu bám theo nên rất dễ dính vào kim đo, vậy nên cần chú ý sinh thường xuyên
Mỗi khi tháo đầu kim đo, hoặc bị va cham thì cần phải hiệu chuẩn lại kim.
Tại Việt Nam, Công ty TNHH Công nghệ M (MTECHNOLOGY) là đơn vị tư vấn và cung cấp Máy đo 3D CMM, sẽ hỗ trợ quý khách lựa chọn kim đo Máy đo 3D CMM phù hợp với nhu cầu và ngân sách. Đừng ngần ngại liên hệ với chúng tôi hoặc xem thêm Danh sách các Máy đo 3D CMM, hãng REDONTEK, do chúng tôi làm đại diện phân phối chính thức.