Tiếng Việt
 日本語 (Japan)
 한국어 (Korean)
 中文 (Chinese)
 English (UK)
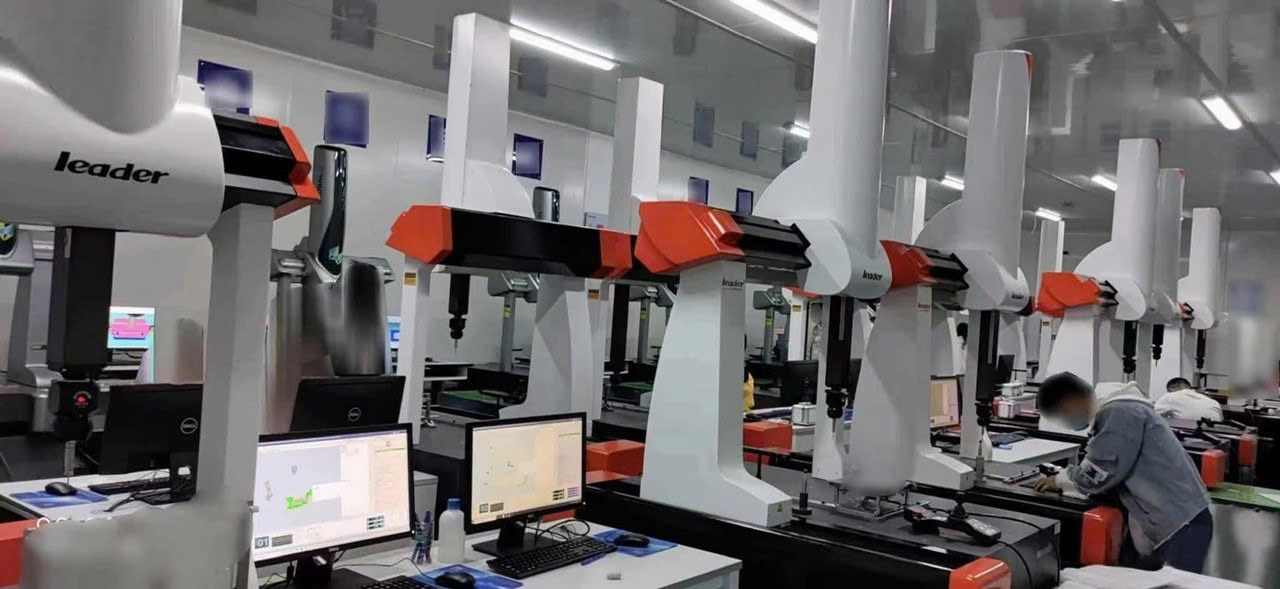
Trong sản xuất cơ khí chính xác, kiểm soát chất lượng không chỉ dừng lại ở việc xác nhận kích thước sản phẩm có nằm trong giới hạn dung sai hay không. Với những chi tiết có hình học phức tạp, yêu cầu GD&T chặt chẽ hoặc cần kiểm tra nhiều đặc tính trên cùng một sản phẩm, doanh nghiệp cần một hệ thống đo lường có khả năng thu thập dữ liệu chính xác, ổn định và phù hợp với quy trình sản xuất.
Máy đo tọa độ 3D CMM (Coordinate Measuring Machine) là giải pháp được sử dụng rộng rãi trong kiểm tra kích thước và hình học của các chi tiết cơ khí. Thông qua việc xác định tọa độ các điểm trên bề mặt chi tiết, CMM có thể xây dựng các yếu tố hình học, tính toán kích thước và đánh giá dung sai theo yêu cầu bản vẽ.
Tuy nhiên, không phải máy CMM có độ chính xác cao nhất hoặc hành trình lớn nhất đều là lựa chọn phù hợp nhất cho mọi doanh nghiệp. Một hệ thống đo hiệu quả cần được lựa chọn dựa trên đặc tính sản phẩm, yêu cầu đo lường, năng suất, môi trường lắp đặt và khả năng mở rộng trong tương lai.
Vậy cần xem xét những yếu tố nào để lựa chọn máy đo 3D CMM phù hợp?
1. Xác định yêu cầu độ chính xác và khả năng đo lường
Độ chính xác là một trong những tiêu chí quan trọng nhất khi lựa chọn máy CMM. Tuy nhiên, cần phân biệt rõ giữa độ chính xác của máy, khả năng lặp lại và độ không đảm bảo đo của toàn bộ quá trình đo.
Độ chính xác đo của máy CMM
Độ chính xác của máy thường được công bố thông qua các thông số như:
- MPEE: Sai số cho phép lớn nhất khi đo chiều dài (Maximum Permissible Error of Length Measurement).
- MPEP: Sai số cho phép lớn nhất khi đo đầu dò điểm (Maximum Permissible Error of Probing).
Các thông số này được xác định theo điều kiện và phương pháp thử nghiệm của tiêu chuẩn áp dụng, chẳng hạn ISO 10360-2 đối với phép thử hiệu năng đo chiều dài của CMM.
Khi so sánh các model, cần xem xét đầy đủ công thức sai số, điều kiện thử nghiệm, thể tích đo và cấu hình đầu đo. Không nên chỉ so sánh một giá trị MPEE mà bỏ qua các điều kiện đi kèm.
Khả năng lặp lại
Khả năng lặp lại thể hiện mức độ nhất quán của kết quả khi thực hiện phép đo nhiều lần trong cùng điều kiện.
Một hệ thống có khả năng lặp lại tốt giúp hạn chế sự biến động của kết quả đo, đặc biệt trong các ứng dụng kiểm tra hàng loạt hoặc theo dõi quá trình sản xuất.
Tuy nhiên, khả năng lặp lại tốt không đồng nghĩa với kết quả đo luôn gần giá trị thực. Do đó, cần xem xét đồng thời độ chính xác, độ lặp lại và độ không đảm bảo đo.
Lựa chọn độ chính xác theo dung sai sản phẩm
Trong thực tế, có thể sử dụng tỷ lệ giữa sai số đo và dung sai sản phẩm như một tiêu chí tham khảo ban đầu.
Ví dụ, một số quy trình lựa chọn máy sử dụng tỷ lệ sai số đo khoảng 1/3 đến 1/5 dung sai sản phẩm. Với những ứng dụng yêu cầu khắt khe hơn, tỷ lệ có thể cần nhỏ hơn.
Tuy nhiên, đây không phải quy tắc bắt buộc áp dụng cho mọi phép đo. Việc lựa chọn cần căn cứ vào:
- Dung sai kích thước và dung sai hình học cần kiểm tra.
- Phương pháp đo và loại đầu đo.
- Độ ổn định của chi tiết và điều kiện môi trường.
- Độ không đảm bảo đo cho phép của quy trình.
- Quy định nghiệm thu và tiêu chuẩn áp dụng.
Lưu ý: Độ chính xác công bố của máy CMM không đồng nghĩa với độ không đảm bảo đo của toàn bộ phép đo. Khi dung sai nhỏ, cần đánh giá năng lực đo của cả hệ thống thay vì chỉ dựa vào thông số danh nghĩa của máy.
2. Lựa chọn thể tích đo phù hợp với kích thước chi tiết
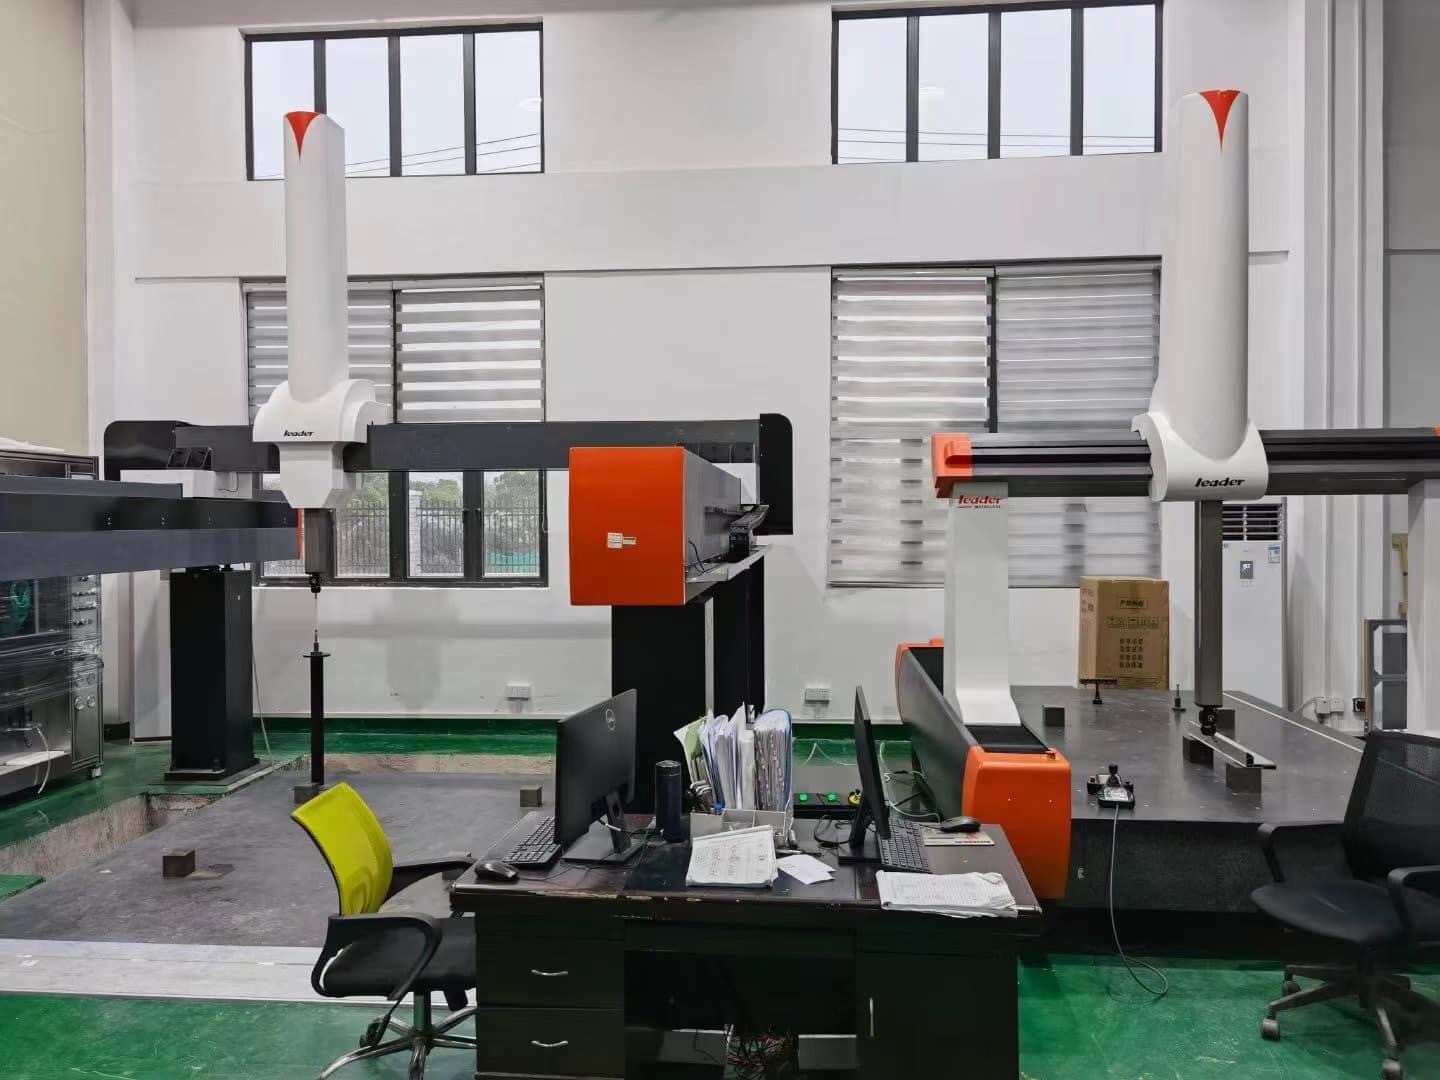
Thể tích đo là không gian làm việc mà máy CMM có thể tiếp cận để thực hiện phép đo. Đây là yếu tố ảnh hưởng trực tiếp đến khả năng kiểm tra chi tiết và lựa chọn cấu hình đầu đo.
Thông thường, phạm vi đo được xác định theo ba trục X, Y và Z.
Hành trình X và Y
Hành trình X và Y cần đáp ứng kích thước bao của chi tiết, đồng thời phải tính đến không gian cần thiết để đầu đo tiếp cận các đặc tính.
Khi lựa chọn máy, cần xem xét:
- Kích thước lớn nhất của chi tiết.
- Vị trí các đặc tính cần đo.
- Chiều dài và cấu hình stylus.
- Góc tiếp cận của đầu đo.
- Không gian dành cho đồ gá.
- Vị trí lắp đặt bộ thay đầu đo tự động nếu có.
Không nên chỉ lấy kích thước chi tiết làm căn cứ lựa chọn hành trình máy, bởi một chi tiết có kích thước nhỏ vẫn có thể cần thể tích đo lớn nếu các đặc tính nằm sâu hoặc khó tiếp cận.
Hành trình Z
Hành trình Z cần được lựa chọn dựa trên chiều cao chi tiết, chiều cao đồ gá và khoảng không gian cần thiết cho đầu đo.
Ngoài chiều cao chi tiết, cần tính đến chiều dài stylus, đầu nối dài và khả năng tiếp cận các đặc tính ở những vị trí khác nhau.
Đặc biệt, khi sử dụng đầu đo có khả năng định hướng nhiều góc, cần kiểm tra khoảng hở để đầu đo có thể xoay mà không va chạm với chi tiết hoặc đồ gá.
Lựa chọn đầu đo và chiều dài stylus
Với các hệ thống đầu đo có nhiều nhánh hoặc cấu hình dạng sao, chiều dài stylus và hình học cụm đầu đo có thể ảnh hưởng đáng kể đến khả năng tiếp cận.
Không nên áp dụng một công thức chung cho mọi cấu hình đầu đo. Cần xác định thể tích làm việc thực tế dựa trên cấu hình đầu đo, chiều dài stylus, góc tiếp cận và vùng đo được nhà sản xuất quy định.
Nguyên tắc lựa chọn: Thể tích đo phải đủ để kiểm tra toàn bộ đặc tính yêu cầu trong cấu hình đo thực tế, không chỉ đủ để đặt chi tiết lên bàn máy.
3. Lựa chọn cấu hình máy theo quy trình sản xuất
Cấu hình máy CMM cần phù hợp với tần suất kiểm tra, số lượng đặc tính, mức độ phức tạp của chi tiết và yêu cầu năng suất.
CMM bán tự động
Cấu hình bán tự động có thể phù hợp với các ứng dụng:
- Kiểm tra mẫu đơn hoặc lô nhỏ.
- Số lượng đặc tính cần đo không quá lớn.
- Quy trình đo thay đổi thường xuyên.
- Chi tiết có các vị trí đo tương đối dễ tiếp cận.
Cấu hình này cho phép người vận hành chủ động thực hiện các thao tác đo và điều chỉnh quy trình theo từng loại sản phẩm.
CMM CNC tự động
CMM CNC phù hợp với các ứng dụng cần thực thi chương trình đo tự động, đặc biệt khi kiểm tra lặp lại trên nhiều chi tiết cùng loại.
Các lợi ích có thể bao gồm:
- Chuẩn hóa trình tự đo.
- Giảm thao tác thủ công lặp lại.
- Tăng tính nhất quán giữa các lần kiểm tra.
- Hỗ trợ kiểm tra nhiều đặc tính trong một chương trình.
- Tạo điều kiện tích hợp với hệ thống quản lý dữ liệu chất lượng.
Đối với sản xuất hàng loạt, việc lựa chọn cấu hình CNC cần tính đến thời gian chu trình đo, khả năng tiếp cận đặc tính và mức độ tự động hóa của toàn bộ quy trình.
Tự động hóa nâng cao
Tùy ứng dụng, hệ thống CMM có thể được tích hợp thêm bộ thay đầu đo tự động, đồ gá chuyên dụng hoặc hệ thống robot cấp và lấy chi tiết.
Tuy nhiên, tự động hóa hiệu quả không chỉ phụ thuộc vào máy CMM. Cần đánh giá đồng bộ giữa thiết bị đo, đồ gá, trình tự cấp phôi, phần mềm và hệ thống an toàn.
4. Lựa chọn phần mềm đo lường phù hợp
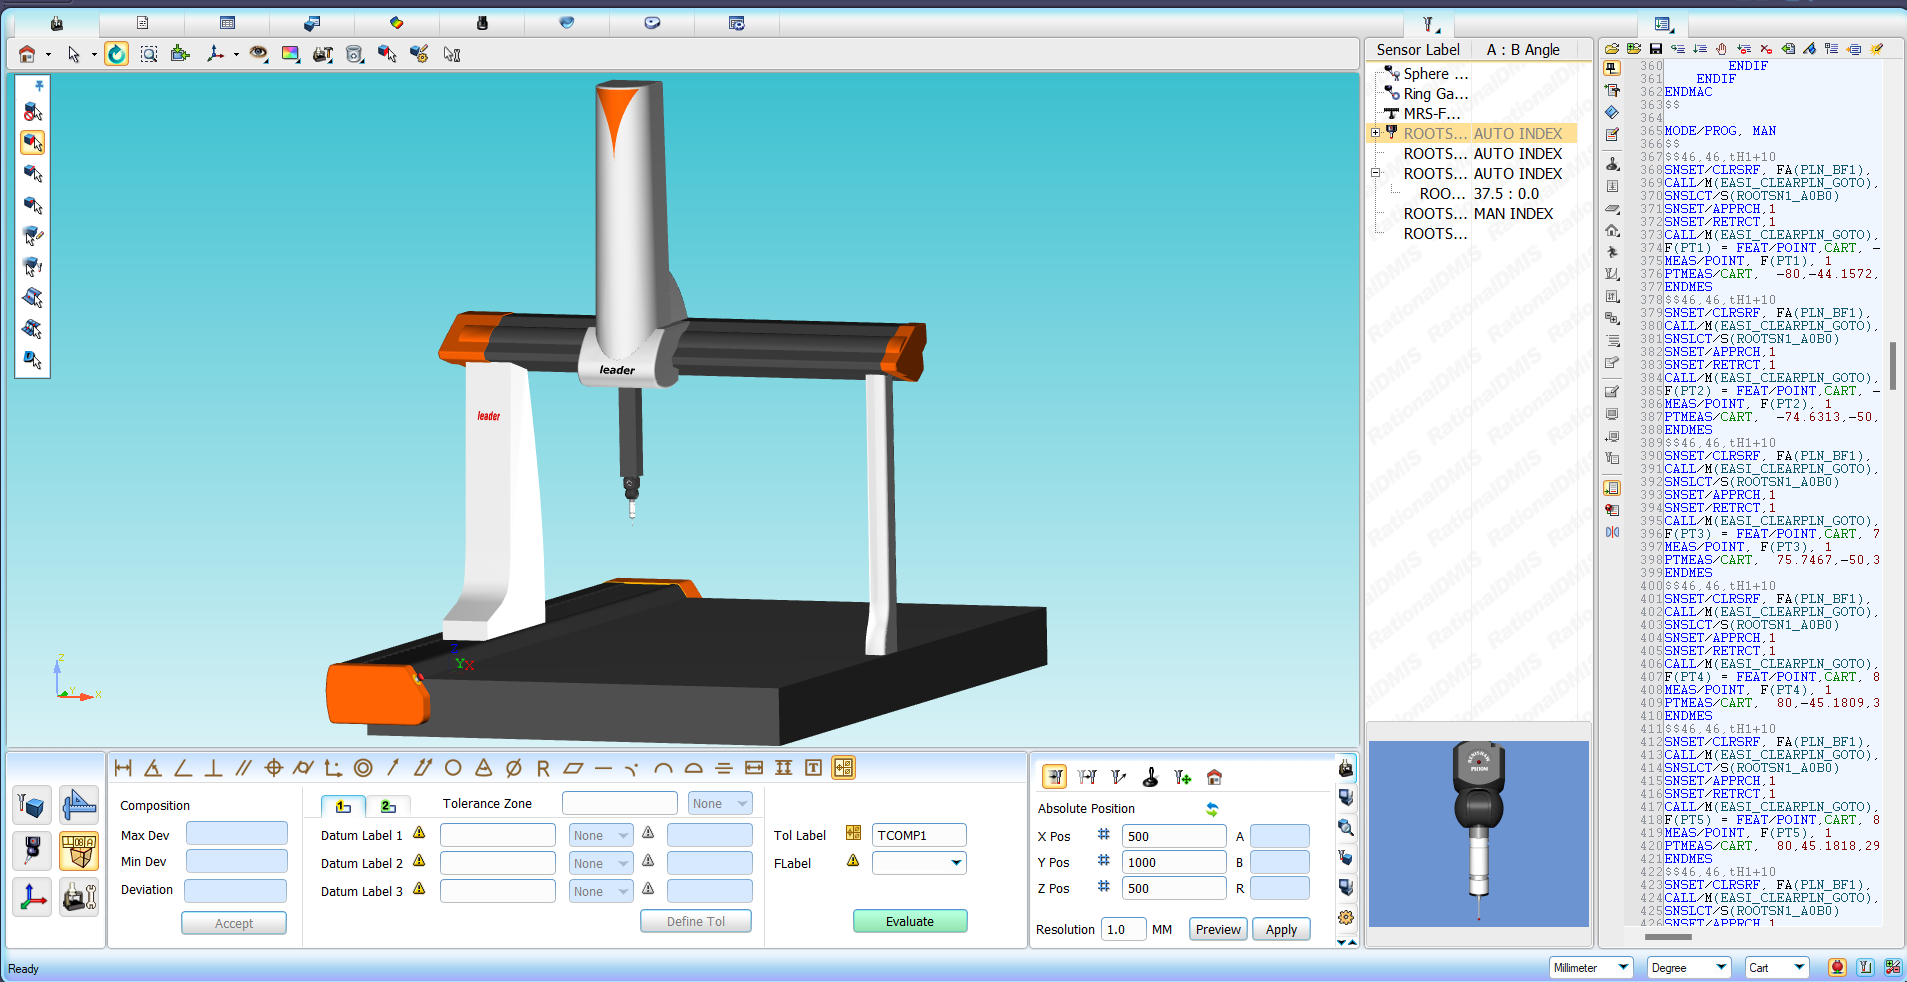
Phần mềm là thành phần quan trọng quyết định cách xây dựng chương trình đo, xử lý dữ liệu và trình bày kết quả.
Một phần mềm CMM phù hợp cần đáp ứng yêu cầu đo hiện tại, đồng thời có khả năng mở rộng khi doanh nghiệp phát triển thêm các ứng dụng mới.
Các chức năng cần xem xét
Đo kích thước và GD&T
Phần mềm cần hỗ trợ các đặc tính hình học theo bản vẽ như độ phẳng, độ tròn, độ trụ, độ vuông góc, độ song song, dung sai vị trí và biên dạng.
Cần xác nhận khả năng đánh giá theo tiêu chuẩn GD&T mà doanh nghiệp đang áp dụng.
Tích hợp CAD
Khả năng nhập mô hình CAD giúp xây dựng chương trình đo dựa trên hình học danh nghĩa, hỗ trợ căn chỉnh hệ tọa độ và so sánh dữ liệu thực tế với thiết kế.
Lập trình đo tự động
Đối với các chi tiết được kiểm tra lặp lại, khả năng xây dựng, chỉnh sửa và tái sử dụng chương trình đo giúp chuẩn hóa quy trình.
Mô phỏng và kiểm tra va chạm
Mô phỏng đường chạy hỗ trợ kiểm tra trình tự di chuyển và nhận diện nguy cơ va chạm trước khi thực thi chương trình trên máy thật.
Báo cáo và quản lý dữ liệu
Cần xem xét khả năng xuất báo cáo, lưu trữ kết quả, truy xuất dữ liệu và tích hợp với hệ thống quản lý chất lượng hoặc SPC nếu cần.
Các mô-đun đo chuyên dụng
Tùy lĩnh vực sản xuất, doanh nghiệp có thể cần các mô-đun nâng cao như:
- Gear: đo và phân tích bánh răng.
- Blade: kiểm tra cánh tuabin hoặc cánh quạt.
- Pipe: đo kiểm đường ống.
- Point Cloud: xử lý đám mây điểm.
- Laser Scanning: xử lý dữ liệu quét laser với phần cứng tương thích.
- SPC: phân tích thống kê phục vụ kiểm soát quá trình.
Cần xác nhận mô-đun nào được bao gồm trong cấu hình phần mềm và mô-đun nào yêu cầu giấy phép hoặc phần cứng bổ sung.
5. Lựa chọn hệ thống đầu đo và cấu hình stylus
Đầu đo là thành phần trực tiếp thu thập dữ liệu hình học từ chi tiết. Việc lựa chọn đầu đo ảnh hưởng đến khả năng tiếp cận, phương pháp thu thập dữ liệu và hiệu quả đo lường.
Đầu đo tiếp xúc dạng điểm
Đầu đo tiếp xúc dạng điểm thường được sử dụng để đo các đặc tính như lỗ, mặt phẳng, đường tròn và các yếu tố hình học cơ bản.
Phương pháp này phù hợp với nhiều ứng dụng kiểm tra kích thước và GD&T, đặc biệt khi số lượng điểm đo và vị trí đo có thể được xác định rõ ràng.
Đầu đo quét
Đầu đo quét thu thập dữ liệu liên tục hoặc với mật độ điểm cao hơn trên bề mặt chi tiết, tùy hệ thống.
Phương pháp này thường phù hợp với các ứng dụng cần đánh giá biên dạng, bề mặt cong hoặc các đặc tính hình học phức tạp.
Cấu hình stylus
Khi lựa chọn stylus, cần xem xét:
- Vật liệu đầu bi và thân stylus.
- Đường kính đầu bi.
- Chiều dài stylus.
- Độ cứng vững của cấu hình.
- Khả năng tiếp cận đặc tính.
- Nguy cơ va chạm và giới hạn lực đo.
Ruby, zirconia và các vật liệu khác có thể được sử dụng tùy ứng dụng. Không nên mặc định một vật liệu đầu bi phù hợp cho mọi loại chi tiết hoặc mọi phương pháp đo.
Lưu ý: Độ chính xác của hệ thống không chỉ phụ thuộc vào đầu đo. Cấu hình stylus, hiệu chuẩn đầu đo, lực đo, điều kiện bề mặt và chiến lược đo đều có thể ảnh hưởng đến kết quả.
6. Đánh giá bộ điều khiển và khả năng mở rộng hệ thống
Bộ điều khiển CMM quản lý chuyển động các trục, tiếp nhận tín hiệu đo và phối hợp hoạt động giữa máy, đầu đo và phần mềm.
Khi lựa chọn máy, cần xem xét:
- Khả năng tương thích với phần mềm đo.
- Hỗ trợ các loại đầu đo cần sử dụng.
- Khả năng điều khiển chuyển động CNC.
- Hỗ trợ giao diện và giao thức kết nối.
- Khả năng mở rộng với các thiết bị đo bổ sung.
- Khả năng tích hợp với hệ thống tự động hóa.
Với các ứng dụng cần thay đổi đầu đo tự động, đo quét hoặc tích hợp robot, cần xác nhận khả năng hỗ trợ của bộ điều khiển và phần mềm trong cấu hình cụ thể.
Tại Việt Nam, Công ty TNHH Công nghệ M (MTECHNOLOGY) là đơn vị tư vấn và cung cấp Máy đo 3D CMM, sẽ hỗ trợ quý khách lựa chọn máy đo 3D CMM có độ chính xác phù hợp. Đừng ngần ngại liên hệ với chúng tôi hoặc xem thêm Danh sách các Máy đo 3D CMM, hãng REDONTEK, do chúng tôi làm đại diện phân phối chính thức.