Tiếng Việt
 日本語 (Japan)
 한국어 (Korean)
 中文 (Chinese)
 English (UK)
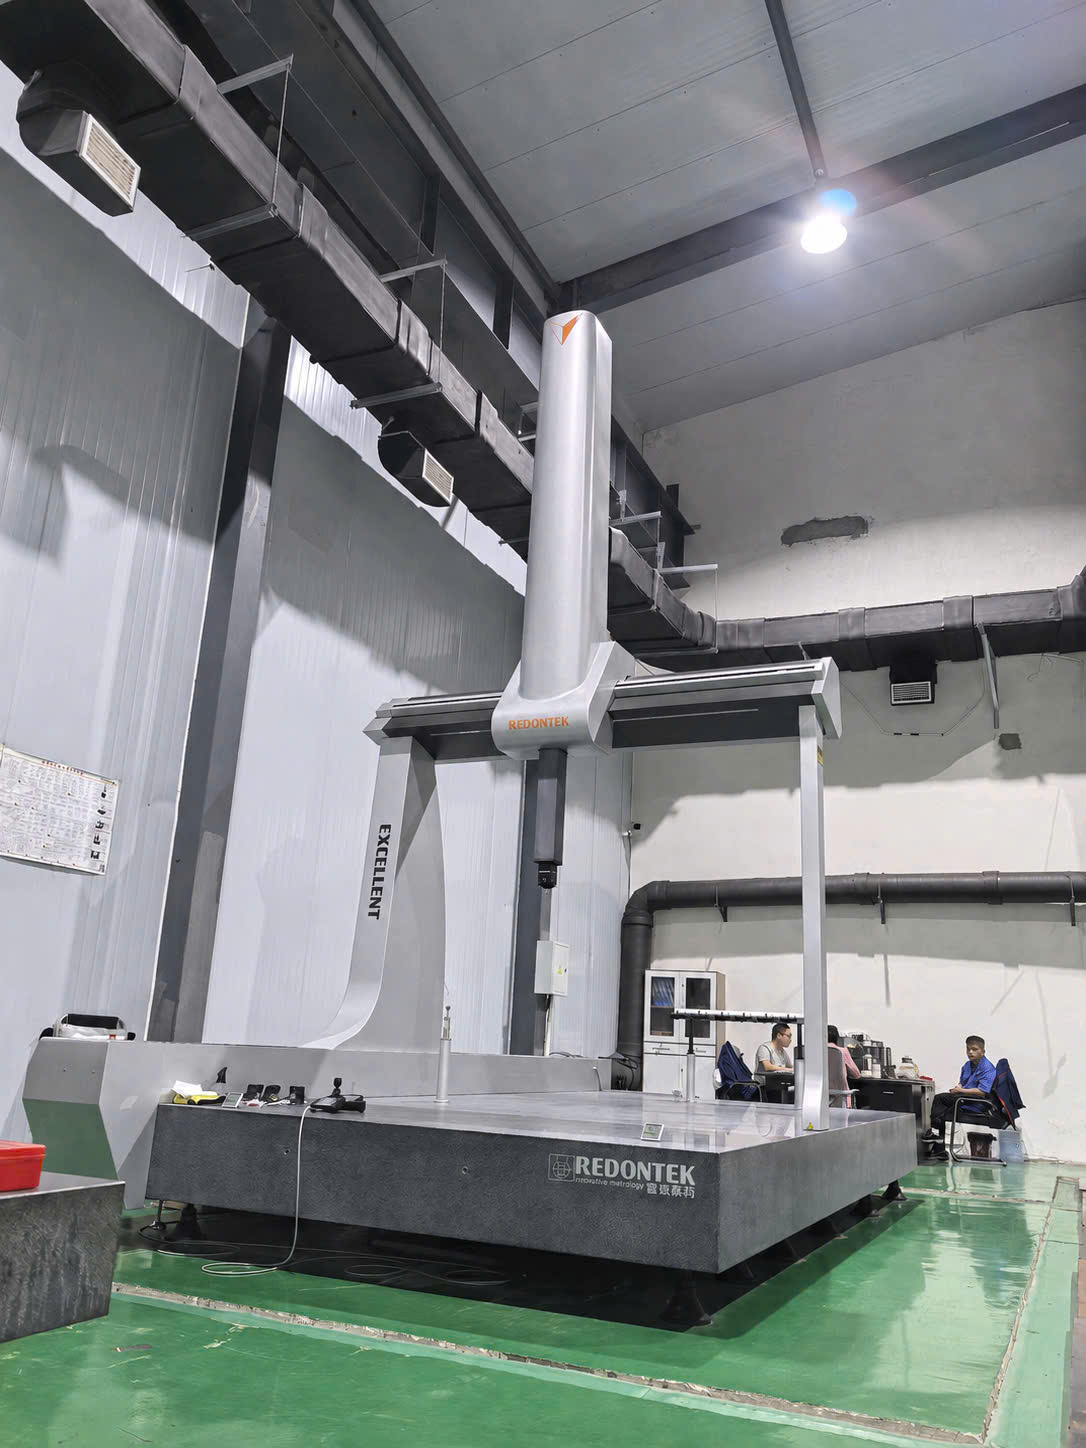
Trong môi trường sản xuất hàng loạt, CMM (Coordinate Measuring Machine) không chỉ được đánh giá bởi độ chính xác đo mà còn bởi khả năng thực hiện chương trình đo ổn định, an toàn và có thời gian chu trình phù hợp với takt time của dây chuyền.
Một chương trình CMM có thể cho kết quả đo chính xác nhưng vẫn chưa được xem là tối ưu nếu:
- Đầu đo phải di chuyển một quãng đường quá dài giữa các đặc tính.
- Phải thay đổi góc đầu đo quá nhiều lần.
- Có quá nhiều điểm MOVE không cần thiết.
- Đường chạy sử dụng vùng tránh va chạm quá lớn.
- Đo những đặc tính không phục vụ mục tiêu kiểm tra.
- Sử dụng chiến lược đo quá nhiều điểm so với yêu cầu kỹ thuật.
- Tốc độ di chuyển thấp ở những vùng không cần thiết.
- Chương trình phụ thuộc quá nhiều vào thứ tự lệnh tuyến tính.
- Không có chiến lược phục hồi sau lỗi hoặc va chạm.
- Chưa kiểm tra đường chạy bằng mô phỏng trước khi chạy CNC.
Do đó, tối ưu chương trình CMM cần được nhìn nhận như một bài toán gồm ba mục tiêu đồng thời: An toàn → Độ tin cậy → Cycle Time
1. Cycle Time của một chương trình CMM gồm những gì?
Có thể biểu diễn tổng thời gian chu trình theo dạng:
[T_{cycle}=T_{travel}+T_{measure}+T_{probe}+T_{processing}+T_{other}]
Trong đó:
- (T_{cycle}): tổng thời gian chu trình đo.
- (T_{travel}): thời gian đầu đo di chuyển giữa các đối tượng.
- (T_{measure}): thời gian thực hiện các phép đo.
- (T_{probe}): thời gian đổi, định vị hoặc hiệu chuẩn đầu đo.
- (T_{processing}): thời gian tính toán và xử lý dữ liệu.
- (T_{other}): thời gian phụ trợ như loading/unloading, xác nhận, chờ thiết bị, xuất dữ liệu...
Trong nhiều chương trình đo tự động, T_travel có thể chiếm tỷ lệ đáng kể, đặc biệt đối với chi tiết lớn hoặc chương trình có nhiều đối tượng nằm phân tán.
2. Nguyên tắc quan trọng: Không tối ưu bằng cách “chạy nhanh nhất”
Một sai lầm phổ biến khi tối ưu chương trình CMM là đặt mục tiêu: “Tăng tốc độ CMM lên để giảm thời gian.” Đây không phải là nguyên tắc tối ưu đúng. Cần phân biệt:
2.1. Tốc độ đo
Tốc độ đo liên quan trực tiếp đến quá trình lấy dữ liệu.
Đối với đo tiếp xúc, tốc độ probing phải phù hợp với:
- loại probe;
- stylus;
- đường kính đầu cầu;
- chiều dài stylus;
- độ cứng của hệ thống;
- vật liệu chi tiết;
- dạng feature;
- yêu cầu độ chính xác;
- discrete-point hoặc scanning.
ISO 10360-5:2020 quy định các phép thử nghiệm thu và kiểm định lại đối với CMM sử dụng hệ thống probing tiếp xúc với stylus dạng cầu hoặc bán cầu; tiêu chuẩn này áp dụng cả cho hệ thống single/multiple stylus và các hệ thống có khả năng scanning.
2.2. Tốc độ chạy không đo
Ở vùng không có khả năng tiếp xúc với chi tiết, tốc độ có thể được tối ưu khác với tốc độ probing. Đây là vùng thường có nhiều tiềm năng giảm Cycle Time.
2.3. Khoảng cách an toàn
Khoảng cách an toàn càng lớn thì đường chạy thường càng dài. Nhưng giảm clearance một cách tùy tiện lại làm tăng nguy cơ:
- va chạm chi tiết;
- va chạm fixture;
- va chạm stylus;
- va chạm probe head;
- mất thời gian dừng máy và xử lý sự cố.
Do đó: điểm an toàn cần phải đủ an toàn, nhưng không nên lớn hơn mức cần thiết.
3. Tối ưu thứ tự đo – Measurement Sequence Optimization
Đây thường là một trong những phương pháp hiệu quả nhất để giảm Cycle Time mà không cần thay đổi phần cứng.
Giả sử một chi tiết có các feature:
- A: phía trái;
- B: phía giữa;
- C: phía phải;
- D: quay lại phía trái;
- E: phía sau.
Nếu chương trình đo:
A → C → E → B → D
đầu đo phải di chuyển rất nhiều.
Có thể tối ưu thành:
A → B → C → D → E
hoặc một thứ tự khác phù hợp với hình học, hướng đầu đo và vùng tránh va chạm.
Nguyên tắc thực tế
Nên gom các feature theo:
- cùng khu vực hình học.
- cùng hướng tiếp cận.
- cùng stylus/tip.
- cùng probe orientation.
- cùng vùng di chuyển an toàn.
- cùng mục đích kiểm tra.
4. Tối ưu số lượng điểm đo
Một chương trình có 100 điểm đo không mặc nhiên chính xác hơn chương trình có 30 điểm.
Số điểm phải phù hợp với:
- loại đối tượng đo
- kích thước.
- dung sai.
- yêu cầu đánh giá.
- độ phức tạp hình học.
- chiến lược fitting.
- yêu cầu truy xuất dữ liệu.
Ví dụ với một mặt phẳng đơn giản, việc lấy hàng trăm điểm có thể không đem lại giá trị tương xứng với thời gian đo nếu mục tiêu chỉ là đánh giá vị trí hoặc độ phẳng trong phạm vi yêu cầu.
Ngược lại, với:
- freeform surface;
- profile;
- form error;
- surface reconstruction;
thì cần mật độ điểm có thể phải cao hơn để đảm bảo độ chính xác.
Do đó: Tối ưu không có nghĩa là giảm điểm đo một cách cơ học; tối ưu là sử dụng số điểm đủ để bảo đảm measurand và yêu cầu kỹ thuật.
5. Không nên đo những gì không cần đo
Đây là một trong những cách giảm Cycle Time hiệu quả nhất nhưng thường bị bỏ qua. Giả sử bản vẽ có 100 kích thước nhưng mỗi sản phẩm chỉ cần kiểm tra 35 kích thước trong một công đoạn.
Nếu chương trình vẫn đo toàn bộ 100 kích thước thì:
- thời gian đo tăng.
- dữ liệu tăng.
- khả năng lỗi tăng.
- thời gian xử lý tăng.
- không tạo thêm giá trị cho quyết định chất lượng.
Do đó, cần xây dựng chương trình dựa trên: Kích thước → yêu cầu → đo lường
20. Quy trình lập trình CMM CNC được khuyến nghị
Một quy trình có tính hệ thống có thể gồm 5 bước:
Bước 1 – Xác định yêu cầu đo
- kích thước cần đo.
- Dung sai của kích thước.
- Đối tượng Datum.
- yêu cầu báo cáo.
- tần suất kiểm tra.
Bước 2 – Phân vùng chi tiết
Chia thành:
- trên đỉnh.
- dưới
- trái.
- phải.
- giữa
Bước 3 – Xác định probe/stylus
Chọn:
- chọn đường kính phù hợp.
- chọn chiều dài phù hợp.
- Xác định các góc kim.
Cần ưu tiên cấu hình đủ cứng và tiếp cận được đối tượng thay vì chỉ chọn stylus ngắn nhất.
Bước 4 – Gom đối tượng
Gom theo:
- vị trí.
- hướng tiếp kim đo tiếp cận
- hướng di chuyển an toàn
Bước 5 – Thiết kế đường tránh
Thiết lập:
- thiết lập chế độ tiếp cận và rút lại.
- đặt khoảng cách đường đi an toàn phù hợp.
- điểm an toàn không quá dài;
Hy vọng bài viết này giúp quý khách băn khoăn về lựa chọn máy đo 3D, có những thông tin sơ bộ nhất. Đừng ngần ngại liên hệ với chúng tôi để có sự lựa chọn máy đo 3D phù hợp nhất, hoặc xem thêm Danh sách Máy đo 3D CMM, hãng REDONTEK, do Công ty TNHH Công nghệ M (MTECHNOLOGY) làm đại diện phân phối tại Việt Nam.