Tiếng Việt
 日本語 (Japan)
 한국어 (Korean)
 中文 (Chinese)
 English (UK)
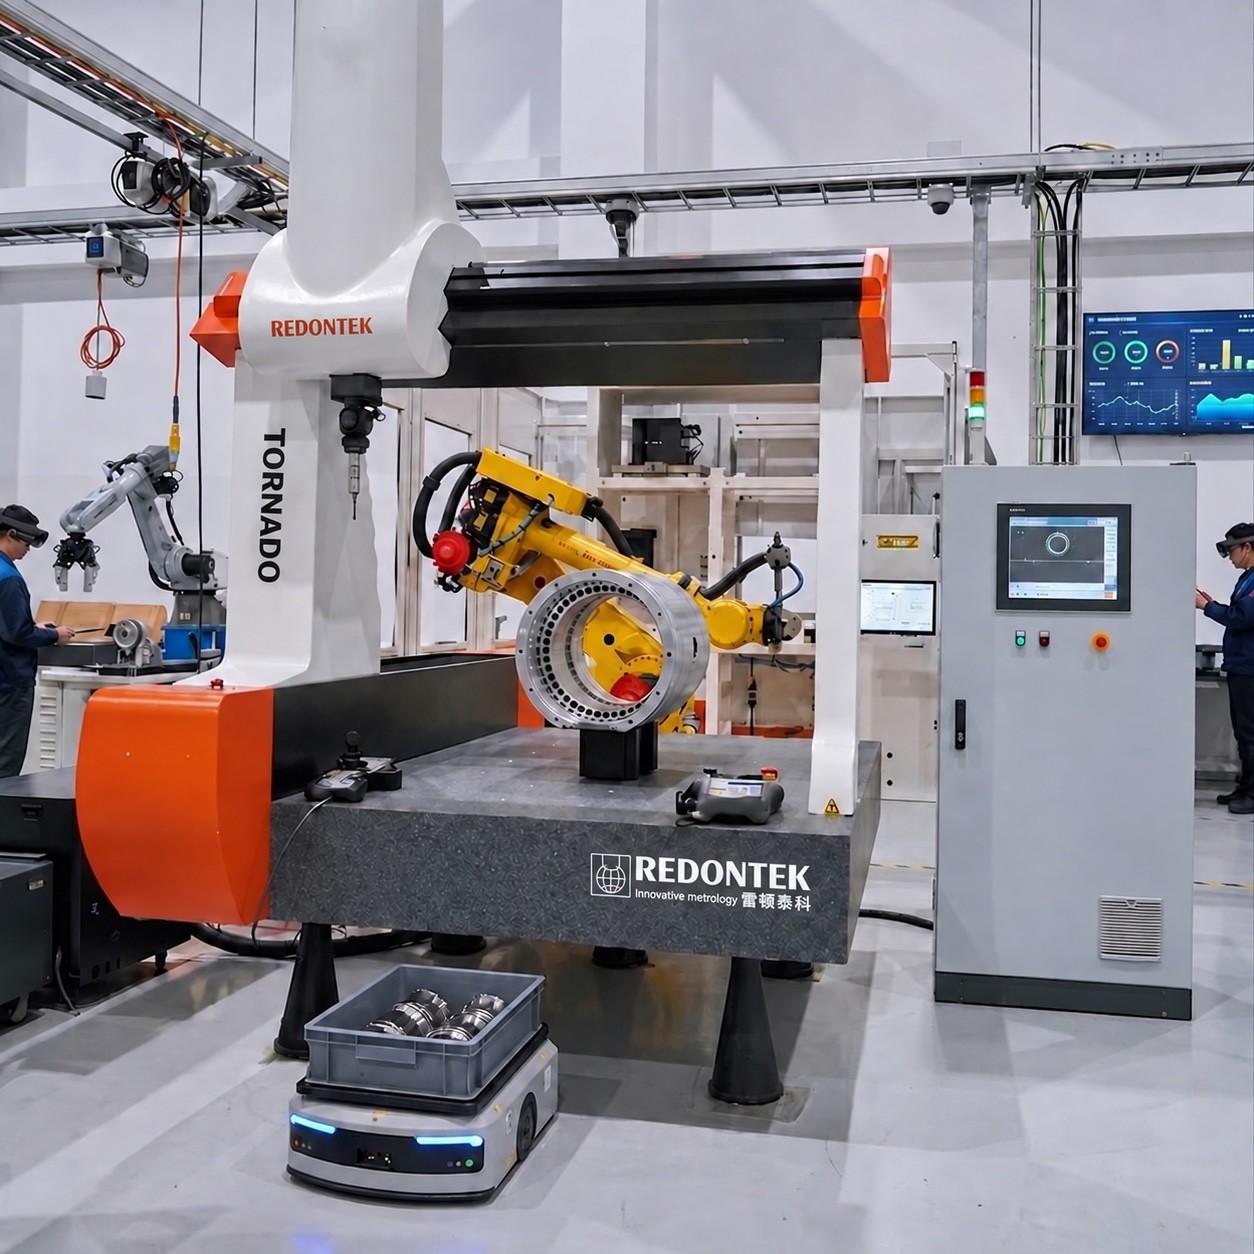
Trong mô hình sản xuất truyền thống, CMM (Coordinate Measuring Machine – máy đo tọa độ) thường được bố trí trong phòng đo hoặc phòng Lab. Chi tiết sau khi gia công được lấy mẫu, đưa đến khu vực đo, thực hiện kiểm tra rồi mới trả kết quả về bộ phận sản xuất.
Mô hình này vẫn phù hợp với nhiều yêu cầu kiểm tra chất lượng, nhưng khi sản xuất chuyển sang Industry 4.0, yêu cầu đối với công nghệ đo lường cũng thay đổi.
Dữ liệu đo không chỉ dùng để xác nhận một chi tiết OK/NG mà cần trở thành một phần của hệ thống dữ liệu sản xuất, có khả năng:
Đo lường → Thu thập dữ liệu → Phân tích → Phát hiện xu hướng → Phản hồi quá trình → Điều chỉnh sản xuất
Đây chính là nền tảng của Smart Metrology – đo lường thông minh, trong đó CMM có thể được tích hợp vào dây chuyền sản xuất dưới dạng Inline CMM hoặc At-line CMM.
1. Inline CMM là gì?
Inline CMM là hệ thống đo tọa độ được tích hợp trực tiếp vào hoặc liên kết chặt chẽ với dây chuyền sản xuất, cho phép thực hiện kiểm tra trong quá trình sản xuất thay vì đưa toàn bộ sản phẩm về phòng Lab.
Mục tiêu không đơn thuần là đưa một chiếc CMM vào nhà xưởng.
Mục tiêu thực sự là xây dựng một measurement system có khả năng kết nối với hệ thống sản xuất và biến kết quả đo thành dữ liệu phục vụ điều khiển quá trình.
Một hệ thống có thể được mô tả:
Machine Tool → Part → Inline CMM → Measurement Data → SPC → MES → Process Control
Trong đó:
- Machine Tool: máy gia công.
- Part: chi tiết sản xuất.
- Inline CMM: hệ thống đo tích hợp.
- Measurement Data: dữ liệu đo.
- SPC: Statistical Process Control – kiểm soát quá trình bằng thống kê.
- MES: Manufacturing Execution System – hệ thống điều hành sản xuất
2. Từ CMM trong phòng Lab đến CMM trong nhà máy
Mô hình truyền thống thường có quy trình:
Gia công → Lấy mẫu → Đưa chi tiết đến phòng CMM → Đo → Lập báo cáo → Phản hồi sản xuất
Nhược điểm của mô hình này là độ trễ dữ liệu.
Nếu một công cụ gia công bắt đầu bị mòn, kích thước chi tiết có thể dịch chuyển dần khỏi giá trị danh nghĩa. Tuy nhiên, quá trình này có thể chỉ được phát hiện sau khi một số lượng chi tiết đã được sản xuất.
Với mô hình đo tích hợp:
Gia công → Đo → Phân tích → Phát hiện xu hướng → Điều chỉnh
Dữ liệu đo được đưa trở lại quá trình nhanh hơn.
Điều này chuyển vai trò của CMM từ:
Inspection – kiểm tra
sang:
Process Monitoring – giám sát quá trình
và tiến tới:
Process Feedback – phản hồi quá trình.
3. Inline CMM không có nghĩa là mọi CMM đều phải đặt trực tiếp tại vị trí gia công
Đây là điểm cần phân biệt về mặt kỹ thuật.
Trong thực tế có thể chia thành ba mô hình:
3.1. Offline CMM
CMM được bố trí trong phòng đo.
Chi tiết được đưa từ dây chuyền đến khu vực đo.
Production → Inspection Lab → CMM
Ưu điểm:
- Điều kiện môi trường được kiểm soát tốt.
- Phù hợp với phép đo có yêu cầu độ chính xác cao.
- Có thể thực hiện chương trình đo phức tạp.
- Phù hợp với kiểm tra xác nhận và phân tích chất lượng.
3.2. At-line CMM
CMM được bố trí gần dây chuyền sản xuất nhưng không nhất thiết nằm trực tiếp trên dòng sản xuất.
Ví dụ:
CNC → Transfer → At-line CMM → Production
Mô hình này giảm thời gian vận chuyển chi tiết và tạo điều kiện kết nối dữ liệu nhanh hơn so với phòng Lab truyền thống.
Đây thường là giải pháp trung gian giữa Lab Metrology và Inline Metrology.
3.3. Inline CMM
Hệ thống đo được tích hợp trực tiếp vào dòng sản xuất.
Ví dụ:
CNC → Inline Measurement → CNC
hoặc:
Process 1 → CMM → Process 2 → CMM → Assembly
Trong mô hình này, mục tiêu là tạo ra dữ liệu đo gần như ngay tại thời điểm sản phẩm được sản xuất.
4. Vì sao cần đưa CMM vào sản xuất thông minh?
Một trong những giá trị lớn nhất của Inline CMM là giảm độ trễ giữa quá trình sản xuất và quá trình đo lường.
Giả sử một kích thước có giá trị danh nghĩa: D = 50.000 mm
với giới hạn dung sai: 50.000 ± 0.010 mm
Trong quá trình gia công, kích thước có thể thay đổi dần:
50.002 → 50.004 → 50.006 → 50.008 → 50.011 mm
Nếu chỉ kiểm tra định kỳ trong phòng Lab, quá trình dịch chuyển này có thể không được phát hiện ngay.
Nhưng nếu dữ liệu đo được thu thập liên tục hoặc theo tần suất phù hợp, hệ thống SPC có thể phát hiện trend – xu hướng dịch chuyển trước khi kích thước vượt giới hạn kỹ thuật.
Do đó, mục tiêu không chỉ là phát hiện: NG
mà quan trọng hơn là phát hiện:
“Process đang có xu hướng mất ổn định.”
5. CMM kết hợp với SPC như thế nào?
SPC – Statistical Process Control sử dụng dữ liệu đo để đánh giá sự ổn định và khả năng của quá trình.
Ví dụ: một kích thước được đo trên 20 chi tiết: X1, X2, X3, X4, ... X20
Dữ liệu này có thể được đưa vào hệ thống SPC để theo dõi:
- Mean – giá trị trung bình.
- Deviation – độ lệch chuẩn.
- Control Limits – giới hạn kiểm soát.
- USL – Upper Specification Limit.
- LSL – Lower Specification Limit.
- Cp.
- Cpk.
- Biểu đồ Chart .
6. Traceability – yếu tố quan trọng trong sản xuất thông minh
Một hệ thống CMM tích hợp không nên chỉ trả về: 50.004 mm – OK hay NG
Mà nên tạo ra một record có khả năng truy xuất:
Part ID → Machine → Process → Measurement Program → CMM → Feature → Result → Time Stamp
Nhờ đó, khi phát hiện một lỗi chất lượng, doanh nghiệp có thể truy ngược:
Chi tiết lỗi → Lô sản xuất → Máy gia công → Thời điểm sản xuất → Dữ liệu CMM → Xu hướng SPC
Đây là một trong những nền tảng quan trọng của Digital Quality Management.
7. Từ SPC đến Process Feedback
Giá trị lớn nhất của hệ thống không nằm ở việc tạo ra biểu đồ SPC.
Mục tiêu cuối cùng là tạo ra vòng phản hồi quá trình.
Ví dụ:
CMM đo đường kính
↓
SPC phát hiện đường kính đang tăng dần
↓
Cpk giảm
↓
Hệ thống cảnh báo
↓
Kỹ thuật viên kiểm tra dao cụ
↓
Điều chỉnh offset máy CNC
↓
CMM đo lại
↓
SPC xác nhận quá trình trở lại trạng thái ổn định
- Đây là mô hình: Measure → Analyze → Decide → Correct → Verify
- Hay: Đo → Phân tích → Quyết định → Hiệu chỉnh → Xác nhận
8. Những lợi ích chính của Inline CMM
Giảm thời gian phản hồi: Dữ liệu đo được đưa về quá trình nhanh hơn.
Phát hiện xu hướng sớm: SPC có thể phát hiện sự dịch chuyển của quá trình trước khi sản phẩm vượt dung sai.
Giảm phế phẩm: Phát hiện sớm nguyên nhân sai lệch giúp hạn chế số lượng chi tiết NG.
Tăng khả năng truy xuất: Dữ liệu đo có thể gắn với từng chi tiết, lô sản xuất hoặc máy gia công.
Tạo Dữ liệu lịch sử có thể được sử dụng để phân tích:
- Tool Wear.
- Process Drift.
- Machine Stability.
- Process Capability.
- Quality Trend.
Hỗ trợ Closed-Loop Manufacturing: Dữ liệu CMM có thể trở thành đầu vào cho quyết định hiệu chỉnh quá trình.
Tại Việt Nam, Công ty TNHH Công nghệ M (MTECHNOLOGY) là đơn vị tư vấn và cung cấp Máy đo 3D CMM, sẽ hỗ trợ quý khách lựa chọn máy đo 3D CMM có độ chính xác phù hợp. Đừng ngần ngại liên hệ với chúng tôi hoặc xem thêm Danh sách các Máy đo 3D CMM, hãng REDONTEK, do chúng tôi làm đại diện phân phối chính thức.