Tiếng Việt
 日本語 (Japan)
 한국어 (Korean)
 中文 (Chinese)
 English (UK)
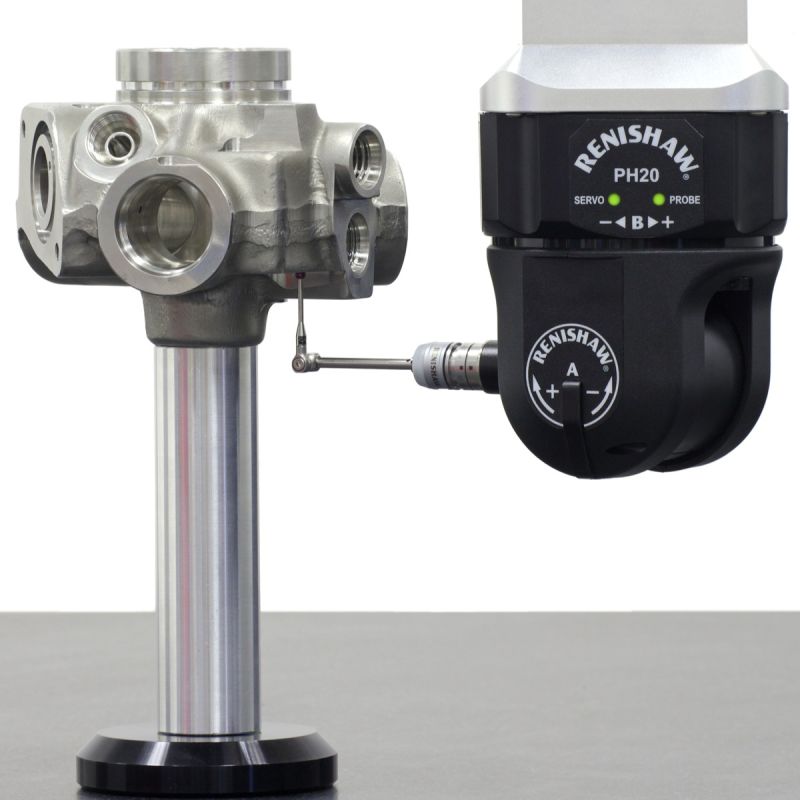
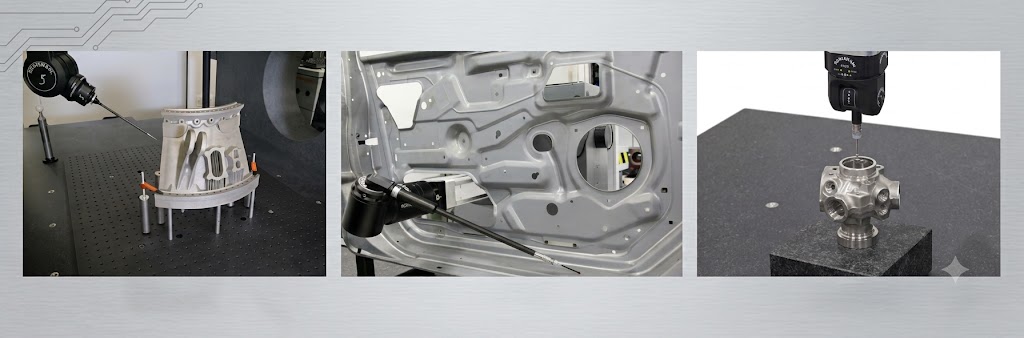
Một hệ thống CMM có độ chính xác cao nhưng lựa chọn Probe phù hợp thì rất khó. Đặc biệt khi đo các chi tiết có lỗ sâu, rãnh nhỏ, bề mặt nghiêng, biên dạng phức tạp, ren, bánh răng hoặc bề mặt có độ nhám cao, việc lựa chọn đầu đo cần được thực hiện dựa trên đặc điểm thực tế của từng bề mặt.
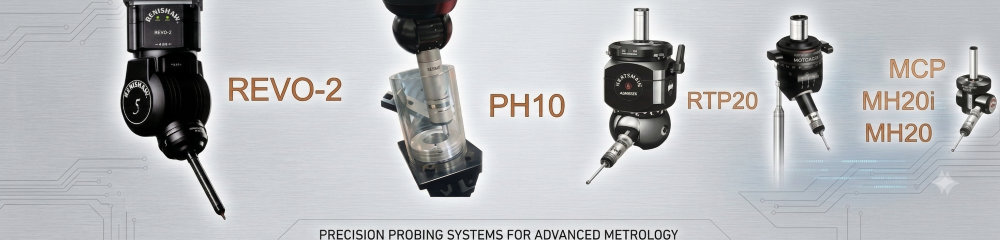
1. Làm sao chọn đầu đo CMM phù hợp với nhu cầu
Việc lựa chọn đầu đo CMM quyết định trực tiếp đến độ chính xác và tiến độ kiểm tra chất lượng sản phẩm. Dưới đây là cẩm nang chọn đầu đo nhanh dành cho bạn:
- Chọn đầu đo chạm điểm (Contact-Trigger) : Cần đo kích thước/vị trí chi tiết lớn; ngân sách tối ưu; hoặc vị trí đo dễ dàng tiếp cận.
- Chọn đầu đo quét điểm (Scanning): Cần tốc độ đo nhanh bằng phương pháp đo nhiều điểm, sản phẩm độ chính xác cao cho các biên dạng hình học phức tạp, những vị trí khó tiếp cận
- Chọn đầu đo không chạm điểm (Non-Contact): Đo các chi tiết dạng tấm mỏng, bề mặt mềm hoặc cần thu thập lượng dữ liệu quét cực lớn trong thời gian ngắn.
- Giải pháp cho góc khuất đo lường: Nhiều sản phảm tuy dung sai rất lớn nhưng vị trí tiếp cận rất khó tiếp cận, vậy nên việc lựa chọn phù hợp không phải là độ chính xác của máy đo CMM nữa mà là module đầu dò phù hợp với sản phẩm.
2. Đặc điểm và ứng dụng của các loại đầu dò
• Trigger probe: lựa chọn phù hợp với các vị trí đo hình học cơ bản, chi phí sử dụng và bảo trì của trigger probe không cao. Do đó, contact-trigger probe vẫn là một thành phần phổ biến cho máy đo tọa độ.
Ưu điểm:
Cho phép đo các hình học cơ bản
Chi phí bảo dưỡng thấp.
Có nhiều loại trigger probe và luôn có sẵn các phụ tùng đi kèm.
Cho phép đo khoảng cách và đo trực tuyến.
Độ bền cao
Dễ dàng sử dụng
Nhược điểm:
Đo chậm với mục đích đo nhiều điểm
Vị trí sâu phức tạp thì khó tiếp cận
• Scanning probe: được sử dụng để đo các chi tiết hoặc biên dạng có yêu cầu về hình dạng phức tạp, việc đo quét và thu nhận dữ liệu được hoàn thành với tốc độ cao. sự chọn lựa của Scanning probe cho yêu cầu kỹ thật nghiêm ngặt cao.
Ưu điểm:
Ứng dụng để đo các hình dạng hình học phức tạp.
Vũ khí tối tượng cho đo Gear
Tỷ lệ thăm dò quét điểm cực cao
Khả năng xử lý dữ liệu vượt trội
Nhược điểm:
Các sử dụng phức tạp hơn trigger probe
Giá thành và chi phí sử dụng cao.
• Non-contact probe (đầu dò không tiếp xúc): Đầu đo không tiếp xúc dùng để đo các mẫu nhẹ vì nó không dùng lực. dạng tấm mỏng mà kim đó khó có thể tiếp cận hoặc bề mặt biên dạng lớn.
Đầu đo không tiếp xúc phù hợp để đo các bề mặt phức tạp độ chính xác cao như ô tô, khuôn, hoặc phục vụ cho việc thiết kế ngươc. Bởi vì sự chính xác của đầu dò không tiếp xúc ảnh hưởng bởi đặc tính bề mặt mẫu như màu sắc, độ mịn, độ nhám và hình dạng nên độ sai số của nó sẽ lớn hơn đầu dò tiếp xúc. Thông thường, độ chính xác của nó trên mức 10 µm. Ngoài ra, chi phí của đầu do không tiếp xúc rất cao.
3. Kim đo là gì?
Kim đo (Stylus) là bộ phận tiếp xúc trực tiếp với bề mặt của chi tiết cần đo để thu thập các dữ liệu về tọa độ, kích thước, hình dáng hình học hoặc độ nhám bề mặt. có nhiều dạng kim đo khác nhau phổ biến nhất là kim đo dạng đầu quả cầu, cấu tạo chi tiết của kim dạng cầu là:
- Đầu bi đo (Stylus Ball): Là điểm tiếp xúc trực tiếp với chi tiết. Bộ phận này yêu cầu độ tròn cực cao (độ vi sai hình cầu cực nhỏ) để không làm sai lệch kết quả. Vật liệu phổ biến nhất là Hồng ngọc nhân tạo (Ruby) nhờ độ cứng cao và khả năng chống mài mòn tuyệt vời.
- Thân kim (Stem): Là phần kết nối giữa đầu bi và ren vặn. Thân kim cần có độ cứng kết cấu tối đa để không bị uốn cong (biến dạng đàn hồi) khi chạm vào chi tiết.
- Phần khớp nối/Ren vặn (Base/Thread): Dùng để vặn chặt kim đo vào đầu gắn (thường có các cỡ ren tiêu chuẩn như M2, M3, M4, M5).
Một số dạng kim khác:
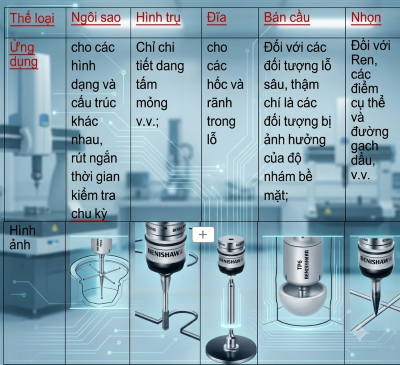
Vật liệu của đầu bi :
- Synthetic Ruby (Hồng ngọc): Chuẩn công nghiệp (Grade 5), cứng ($2300\text{ HV}$), nhẹ và chống mài mòn tốt trong các ứng dụng đo điểm.Không khuyến khích dùng khi quét liên tục (Scanning) trên bề mặt bằng Nhôm (Aluminum) do xảy ra hiện tượng "mài mòn dính"
- Silicon Nitride : Rất cứng, cấu trúc gốm đúc đặc. Không bị dính nhôm. Là lựa chọn tối ưu hàng đầu khi quét liên tục (Scanning) trên các chi tiết bằng Nhôm hoặc Hợp kim nhôm.
- Zirconia : Cấu trúc bề mặt siêu mịn, chống mài mòn ma sát ráp cực tốt. Tối ưu nhất cho ứng dụng quét liên tục trên bề mặt Gang (Cast Iron) hoặc các vật liệu có tính mài mòn cao.
- Diamond : Vật liệu cứng nhất, trơ hóa học tuyệt đối. Không bị mòn, không bị dính nhôm, chống trầy xước. Tối ưu cho quét tốc độ cao (High-speed scanning), đo vật liệu siêu cứng/ráp (Gốm chưa thiêu kết, Cacbua, Nhôm hàm lượng Silic cao) và giúp giảm tần suất hiệu chuẩn lại kim đo.
Vật liệu của thân kim:
- Thép không gỉ (Stainless Steel) : Độ cứng vững vừa đủ, chi phí tối ưu. Phổ biến cho kim đo tiêu chuẩn cho các đường kính bi nhỏ , chiều dài ngắn đến trung bình dưới 50mm và chịu ảnh hưởng tải trọng ít.
- Vonfram (Tungsten Carbide): Mô-đun đàn hồi rất cao (độ cứng vững uốn rất tốt) nhưng trọng lượng nặng.
- Gốm (Ceramic): Cực nhẹ, cứng vững, ổn định nhiệt tốt. Khi va chạm quá tải, thân gốm sẽ gãy giòn thay vì uốn cong, giúp bảo vệ đầu đo đắt tiền (CMM Probe) bên trong không bị hỏng.
- Sợi Carbon (Carbon Fibre): Siêu nhẹ, độ cứng uốn/xoắn cực cao, dập tắt rung động nhanh và hệ số giãn nở nhiệt tiệm cận. Vật liệu hoàn hảo cho kim đo có chiều dài lớn ( đến hàng trăm mm) hoặc các phần nối dài (extension) mà không gây biến dạng trọng lượng hay ảnh hưởng bởi nhiệt độ môi trường.
Tại Việt Nam, Công ty TNHH Công nghệ M (MTECHNOLOGY) là đơn vị tư vấn và cung cấp Máy đo 3D CMM, sẽ hỗ trợ quý khách lựa chọn đầu đo cmm phù hợp với nhu cầu và ngân sách. Đừng ngần ngại liên hệ với chúng tôi hoặc xem thêm Danh sách các Máy đo 3D CMM, hãng REDONTEK, do chúng tôi làm đại diện phân phối chính thức.