Tiếng Việt
 日本語 (Japan)
 한국어 (Korean)
 中文 (Chinese)
 English (UK)
Trong sản xuất cơ khí chính xác, kiểm soát chất lượng không chỉ dừng lại ở việc xác nhận kích thước sản phẩm có nằm trong giới hạn dung sai hay không. Với những chi tiết có hình học phức tạp, yêu cầu GD&T chặt chẽ hoặc cần kiểm tra nhiều đặc tính trên cùng một sản phẩm, doanh nghiệp cần một hệ thống đo lường có khả năng thu thập dữ liệu chính xác, ổn định và phù hợp với quy trình sản xuất.


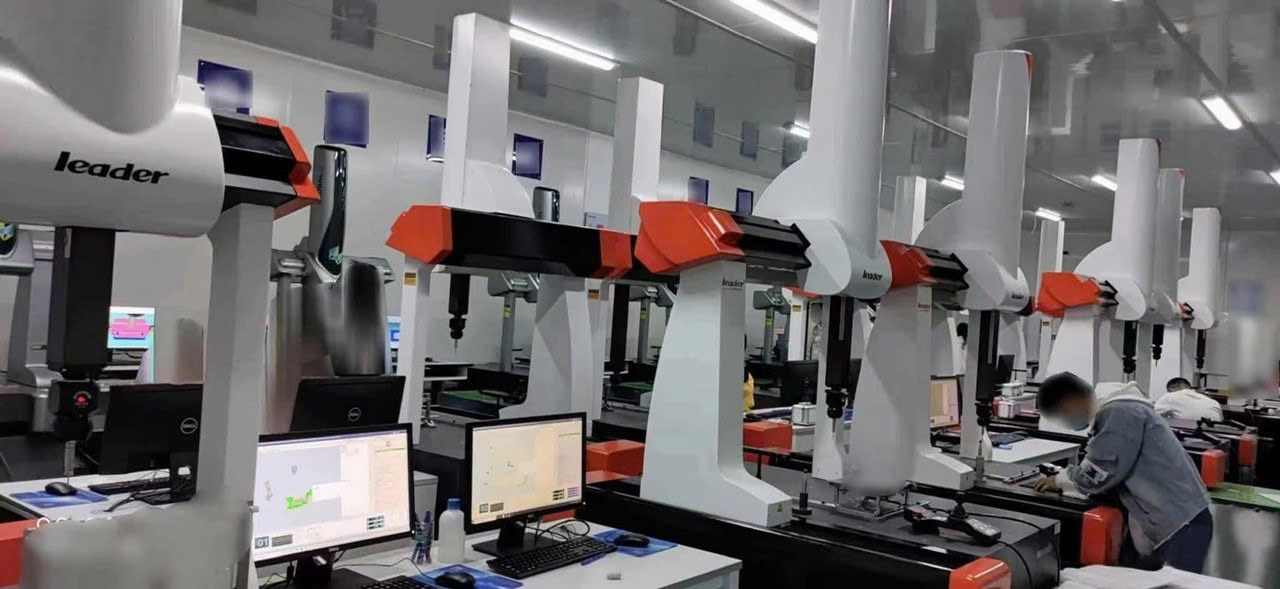
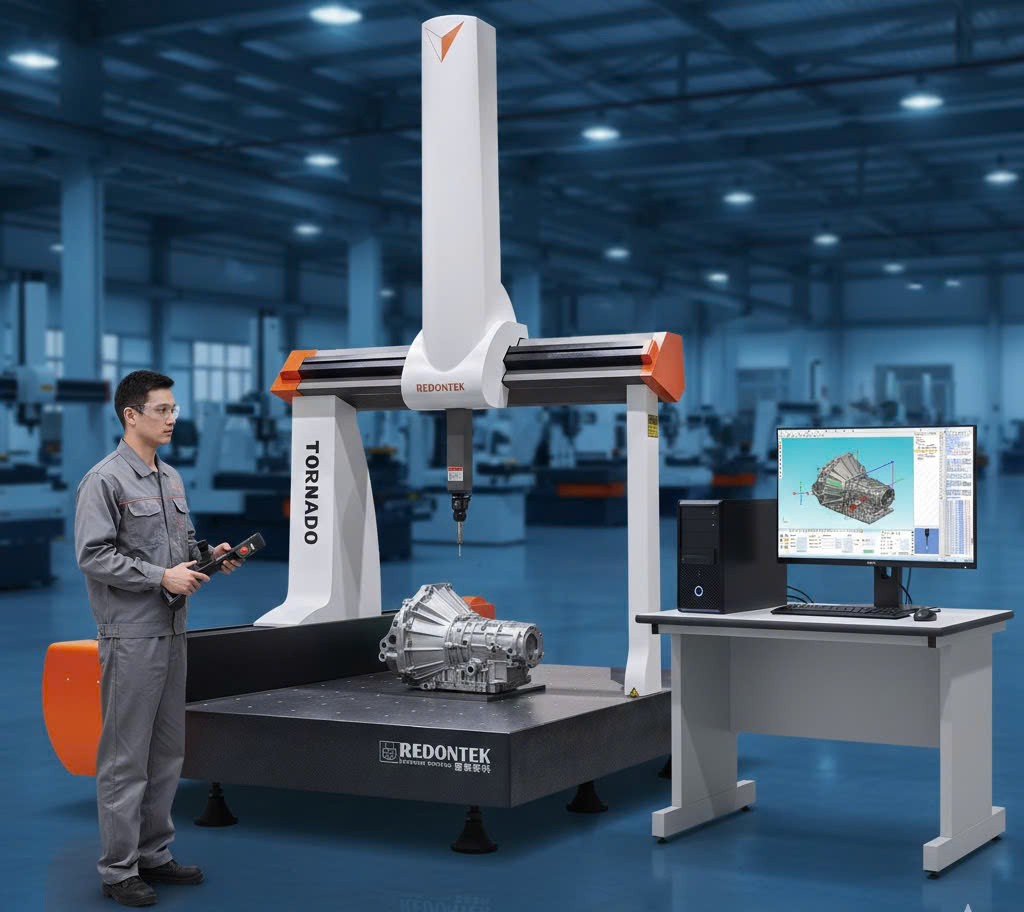
Với sự phát triển liên tục của công nghệ hiện đại thì những yêu cầu về chất lượng và độ chính xác của sản phẩm ngày càng khắt khe. Việc kiểm tra độ chính xác và kiểm soát chất lượng sản phẩm, phát triển sản phẩm mới, kiểm soát quá trình sản xuất, nâng cao hiệu suất và chất lượng của sản phẩm đang đóng vai trò vô cùng quan trọng. Vậy làm thế nào để lựa chọn máy đo 3D phù hợp, tạo ra hiệu quả kinh tế và giá trị sử dụng cao là vấn đề mà tất cả người dùng đều quan tâm tới. Dưới đây là một vài lưu ý khi lựa chọn máy đo 3D mà người dùng nên biết.
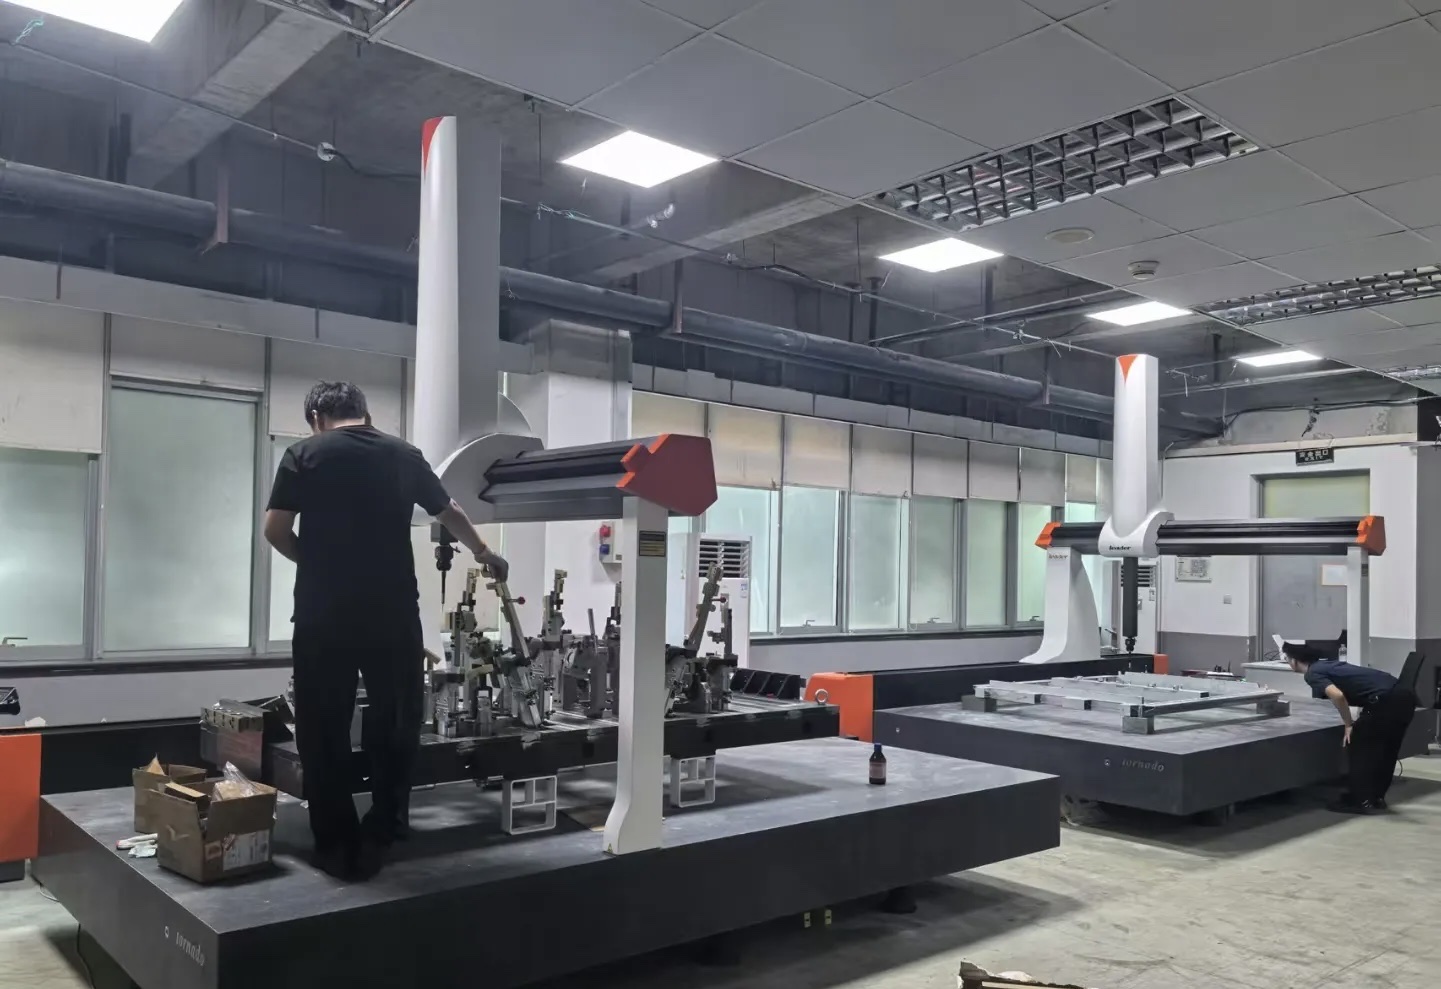
Trong sản xuất cơ khí chính xác, máy đo tọa độ ba chiều CMM (Coordinate Measuring Machine) đóng vai trò quan trọng trong việc kiểm soát kích thước, dung sai hình học và chất lượng sản phẩm. Tuy nhiên, một chiếc máy CMM có độ chính xác cao chưa chắc đã được khai thác với hiệu suất tối ưu.
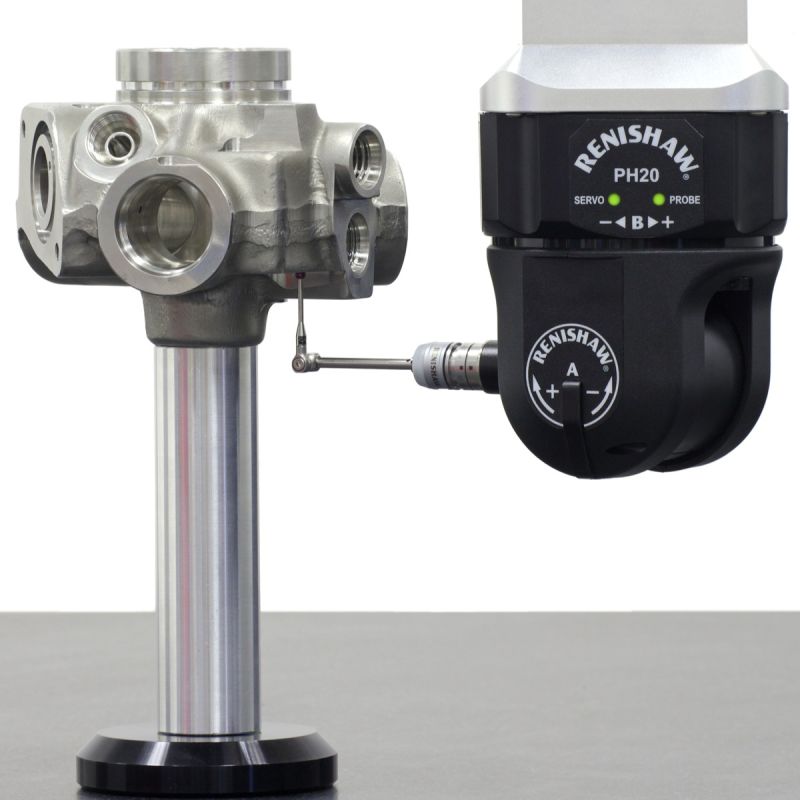
Một hệ thống CMM có độ chính xác cao nhưng lựa chọn Probe phù hợp thì rất khó. Đặc biệt khi đo các chi tiết có lỗ sâu, rãnh nhỏ, bề mặt nghiêng, biên dạng phức tạp, ren, bánh răng hoặc bề mặt có độ nhám cao, việc lựa chọn đầu đo cần được thực hiện dựa trên đặc điểm thực tế của từng bề mặt.
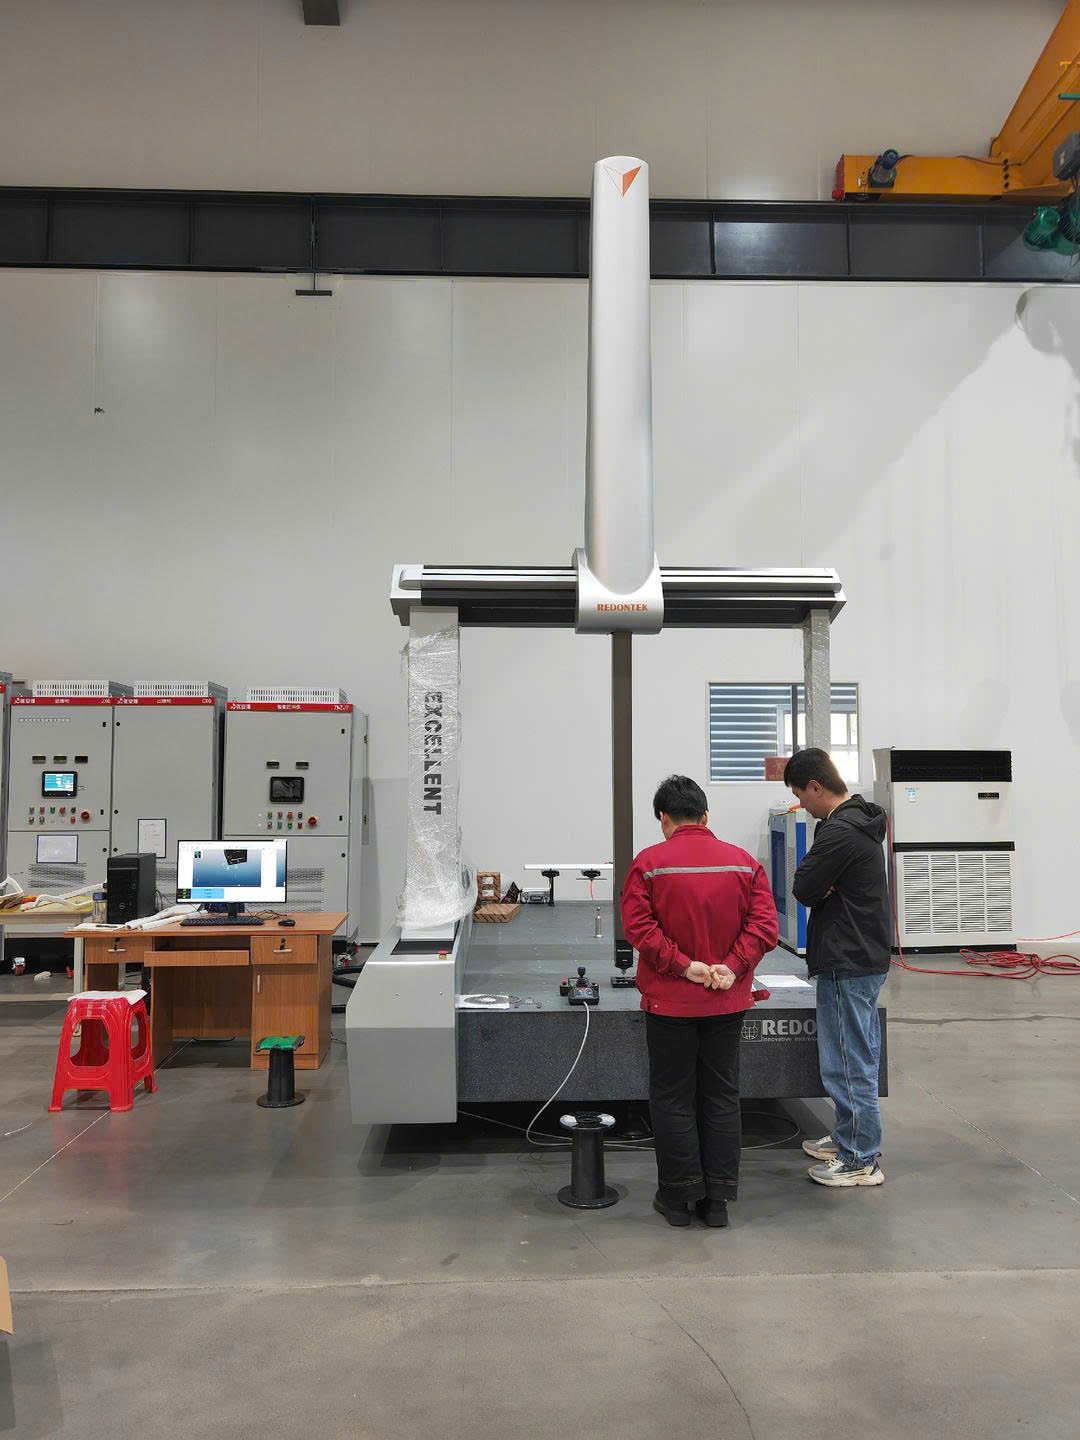
Trong đo lường 3D bằng CMM (Coordinate Measuring Machine – máy đo tọa độ), độ chính xác của kết quả không chỉ phụ thuộc vào thông số kỹ thuật của máy. Kết quả đo là sản phẩm của toàn bộ hệ thống đo, bao gồm CMM, hệ thống đầu đo, chi tiết đo, phương pháp gá đặt, chương trình đo và điều kiện môi trường.
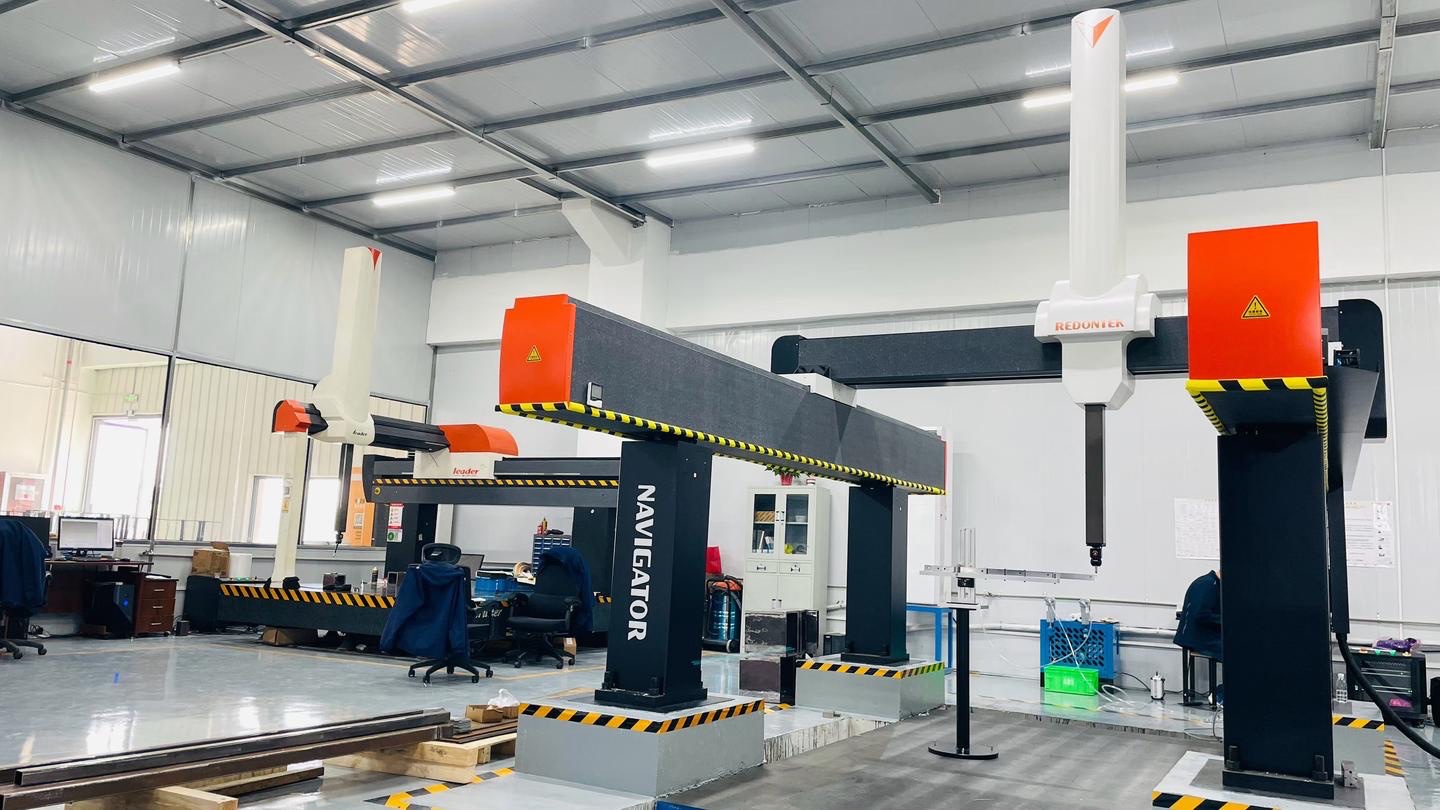
Trong ngành cơ khí chính xác, chế tạo khuôn mẫu và kiểm soát chất lượng (QC/QA), máy đo tọa độ 3 chiều (CMM - Coordinate Measuring Machine) là thiết bị trung tâm. Tuy nhiên, để xác định một chiếc máy CMM có đáp ứng yêu cầu kỹ thuật hay không, doanh nghiệp không thể dựa vào các chỉ số quảng cáo chung chung.
Bộ tiêu chuẩn quốc tế ISO 10360 (tương đương tiêu chuẩn quốc gia GB/T 16857 tại Trung Quốc hay TCVN tương ứng) là cơ sở kỹ thuật bắt buộc để nghiệm thu (acceptance test) và kiểm định định kỳ (reverification test) hiệu suất của máy CMM
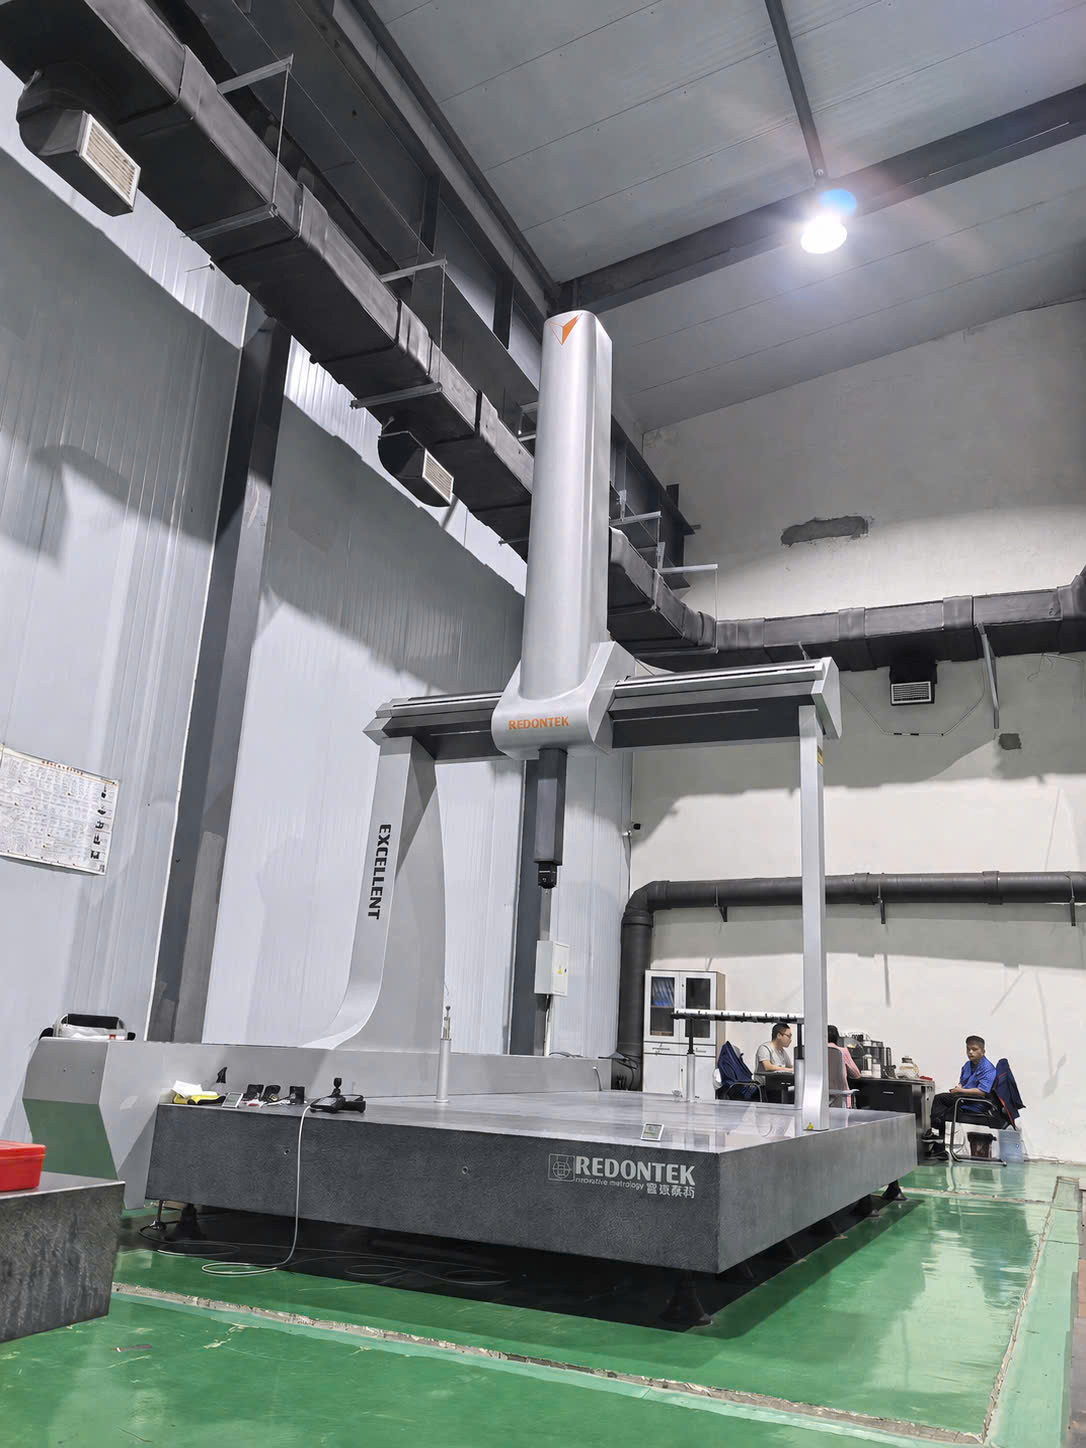
Tối ưu hóa chu trình đo tự động trên CMM: Lập trình đường chạy, tránh va chạm và rút ngắn Cycle Time
Trong môi trường sản xuất hàng loạt, CMM (Coordinate Measuring Machine) không chỉ được đánh giá bởi độ chính xác đo mà còn bởi khả năng thực hiện chương trình đo ổn định, an toàn và có thời gian chu trình phù hợp với takt time của dây chuyền.
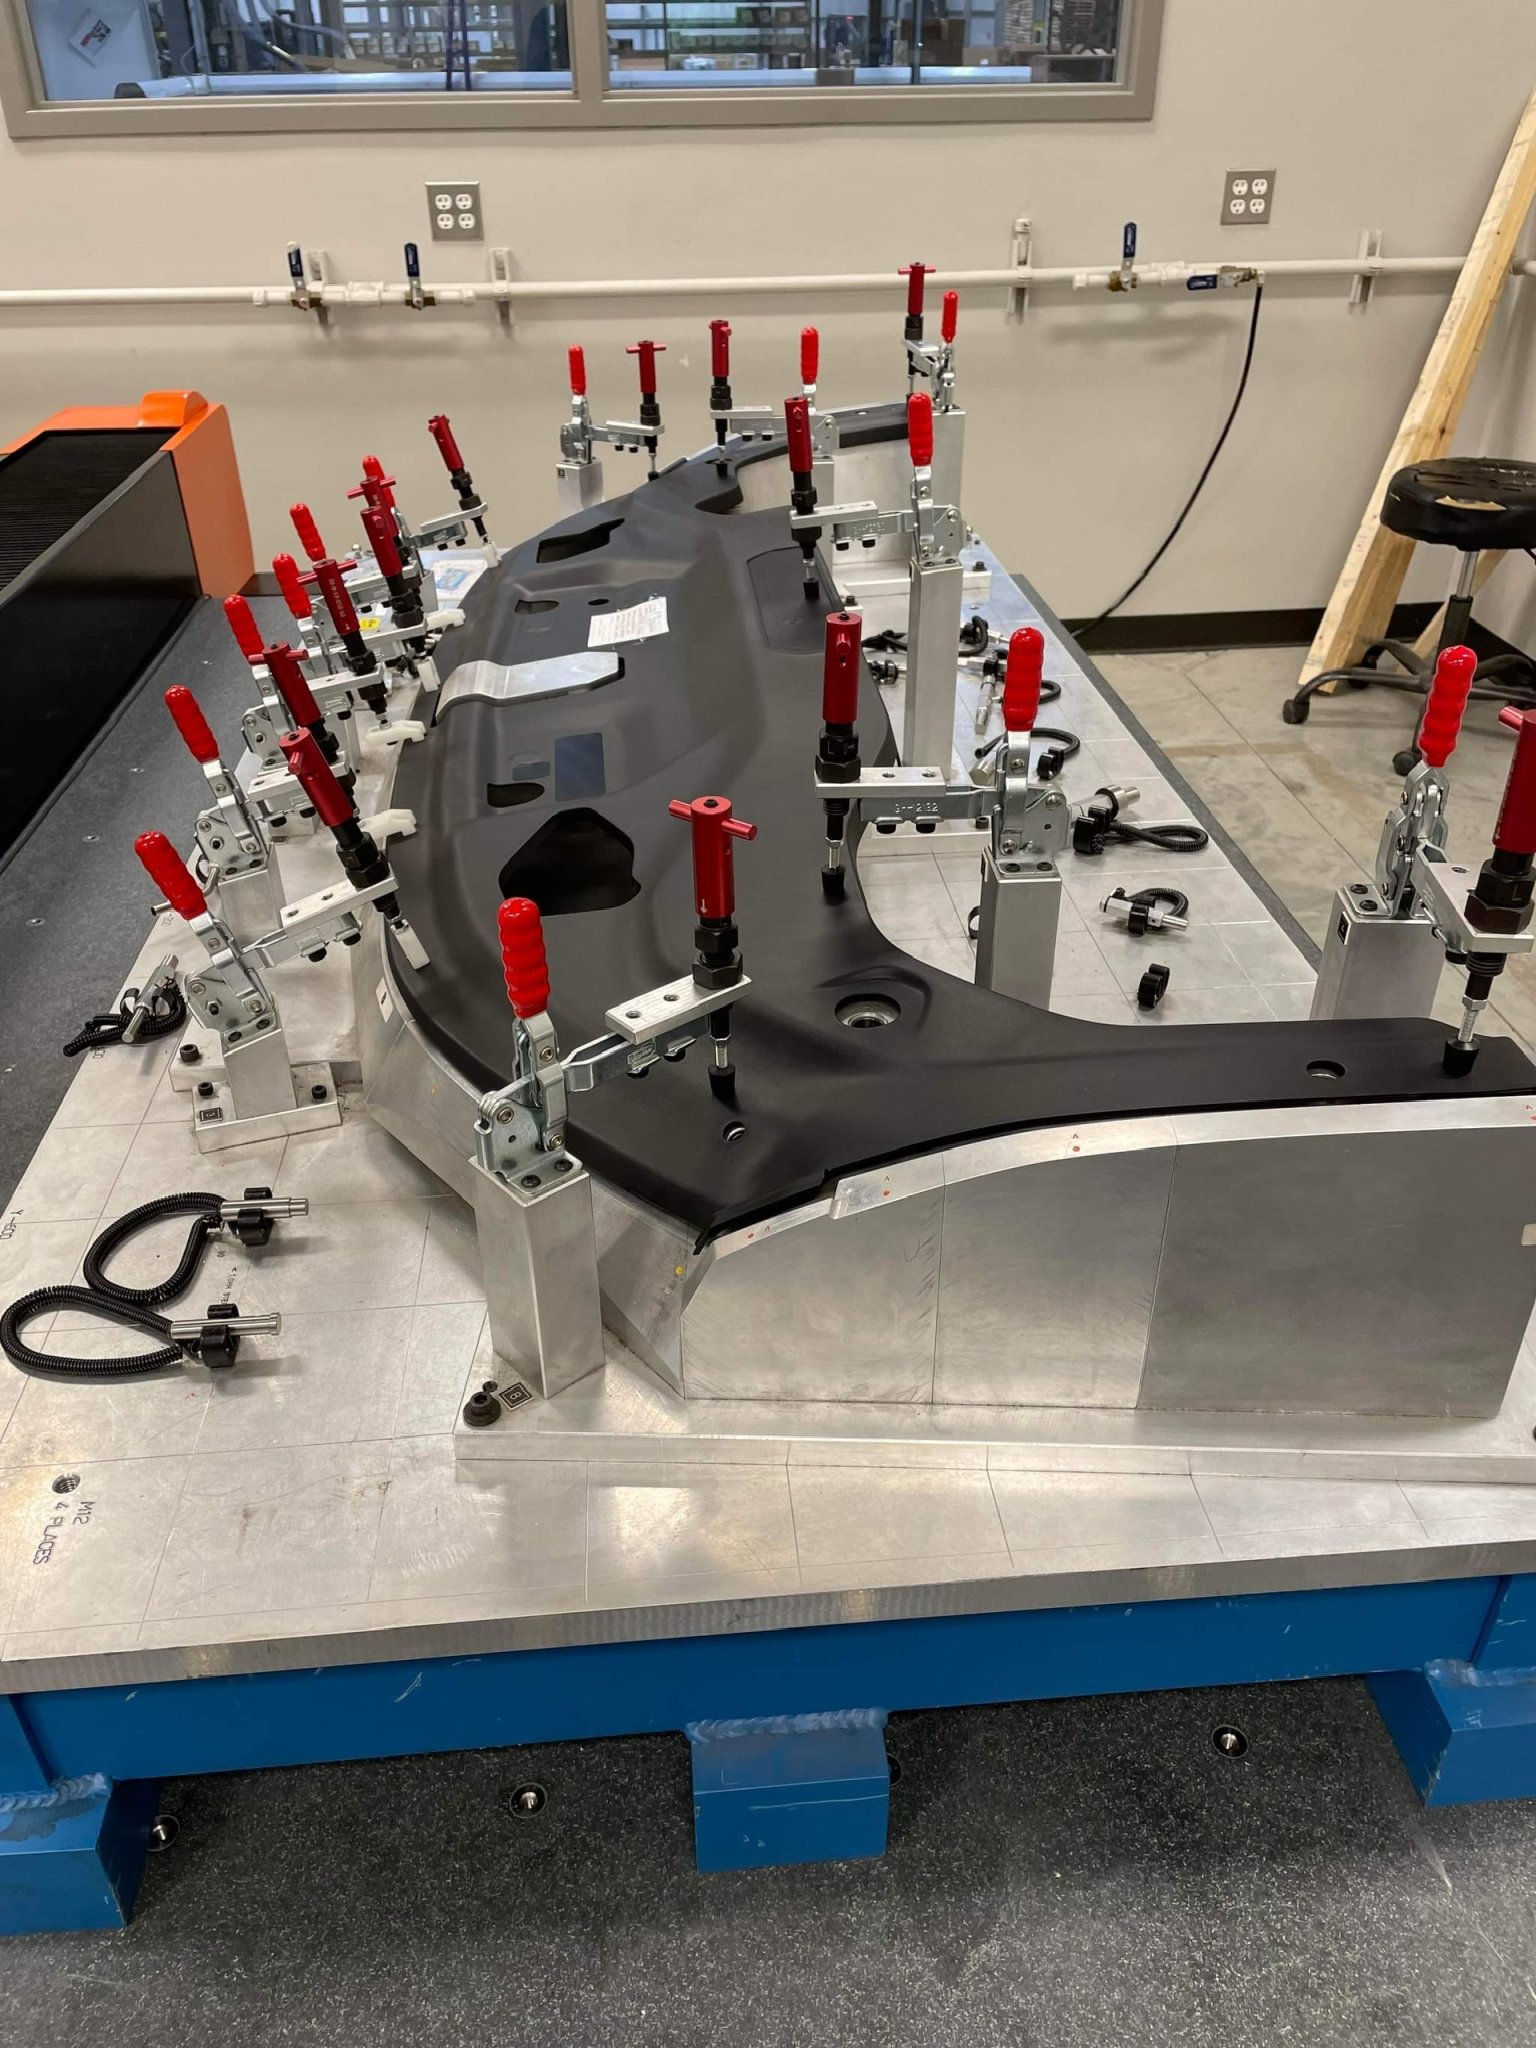
Trong sản xuất cơ khí chính xác, một chi tiết đạt kích thước nhưng không đồng nghĩa với việc chi tiết đó đạt yêu cầu kỹ thuật. Một lỗ có thể đúng đường kính nhưng dung sai vị trí không đạt. Một mặt phẳng có thể đúng kích thước khoảng cách nhưng không đạt độ phẳng. Hai đường thẳng có thể nằm trong giới hạn kích thước nhưng vẫn không đáp ứng yêu cầu về độ vuông góc, độ đồng tâm hoặc dung sai vị trí.