Tiếng Việt
 日本語 (Japan)
 한국어 (Korean)
 中文 (Chinese)
 English (UK)
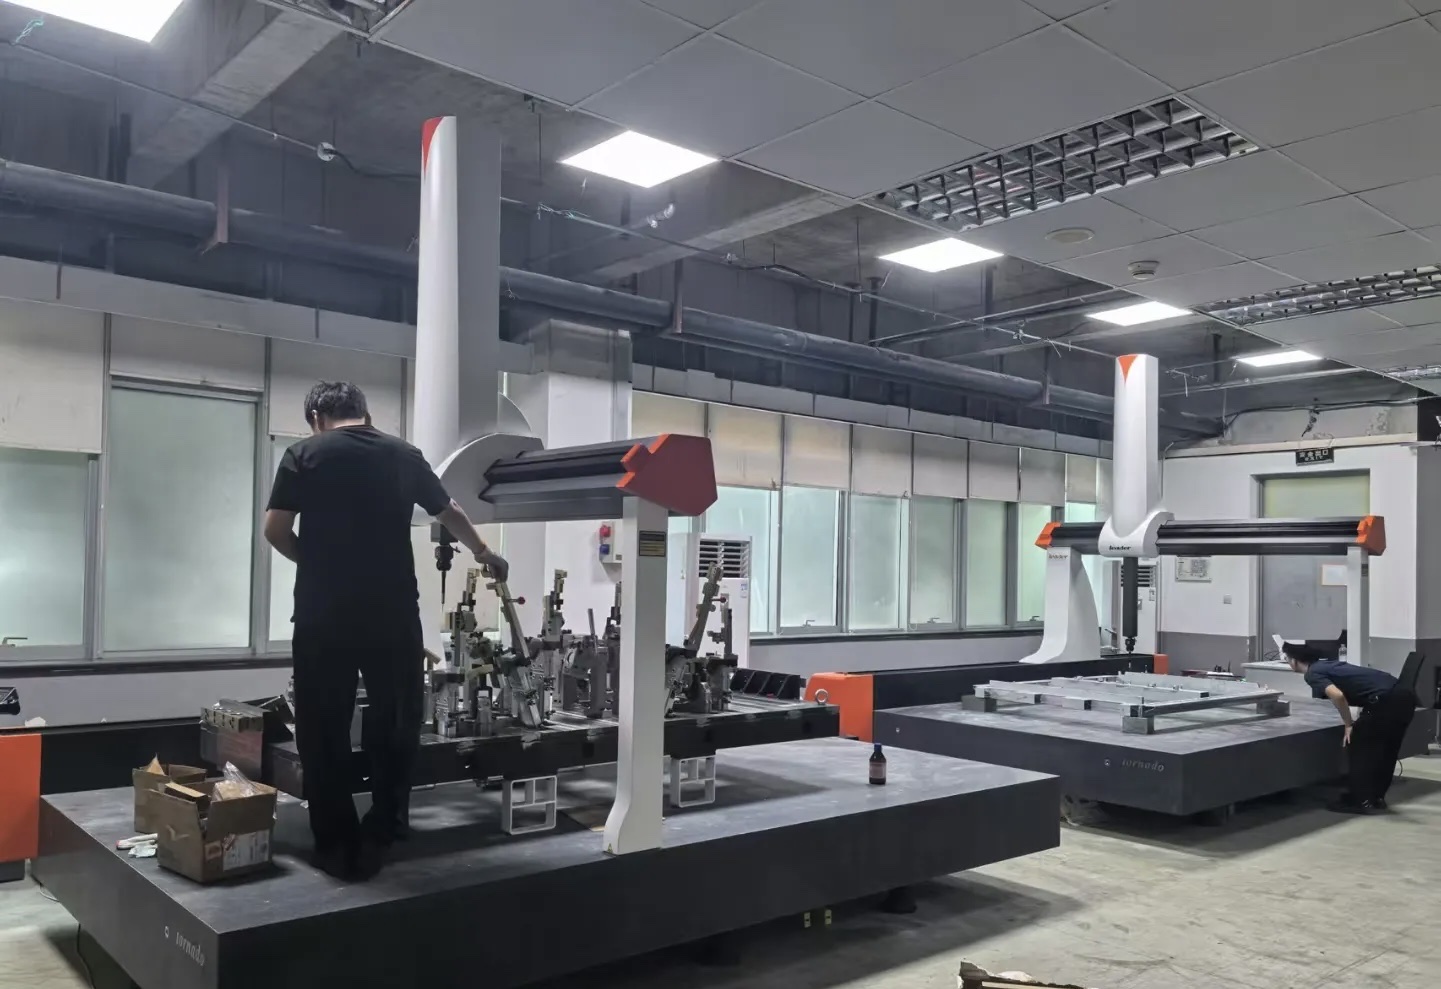
Trong sản xuất cơ khí chính xác, máy đo tọa độ ba chiều CMM (Coordinate Measuring Machine) đóng vai trò quan trọng trong việc kiểm soát kích thước, dung sai hình học và chất lượng sản phẩm. Tuy nhiên, một chiếc máy CMM có độ chính xác cao chưa chắc đã được khai thác với hiệu suất tối ưu.
Thời gian chờ chi tiết, chương trình đo chưa được chuẩn hóa, thao tác gá đặt kéo dài, chương trình bị gián đoạn hay lịch hiệu chuẩn chưa hợp lý đều có thể làm giảm hiệu quả sử dụng thiết bị.
Vậy làm thế nào để doanh nghiệp đánh giá mức độ khai thác máy CMM bằng dữ liệu thay vì chỉ dựa vào cảm nhận của người vận hành?
Một phương pháp đáng quan tâm là OEE (Overall Equipment Effectiveness) – chỉ số hiệu suất thiết bị tổng thể. Khi được áp dụng phù hợp với hoạt động đo lường, OEE giúp doanh nghiệp nhận diện những khoảng thời gian chưa tạo ra giá trị, xác định nguyên nhân gây gián đoạn và xây dựng kế hoạch cải tiến có cơ sở.
Trong bài viết này, REDONTEK sẽ phân tích cách ứng dụng OEE vào quản lý máy đo 3D CMM, các công thức cần biết và những giải pháp thực tế để nâng cao hiệu quả vận hành.
1. OEE là gì và tại sao cần quan tâm đến hiệu suất máy CMM?
OEE là chỉ số được sử dụng để đánh giá hiệu quả khai thác thiết bị dựa trên ba thành phần chính:
-
Availability – Mức độ sẵn sàng: Thiết bị hoạt động được bao nhiêu so với thời gian dự kiến sử dụng?
-
Performance – Hiệu suất vận hành: Thiết bị hoàn thành công việc nhanh đến mức nào so với thời gian chuẩn?
-
Quality – Tỷ lệ đạt yêu cầu: Bao nhiêu kết quả hoặc chu trình được hoàn thành thành công theo tiêu chí đã xác định?
Đối với máy CMM, việc đánh giá hiệu suất không nên chỉ dừng lại ở số giờ máy bật hoặc số chi tiết đã đo. Một máy có thể hoạt động liên tục nhưng mất nhiều thời gian cho gá đặt, căn chỉnh hệ tọa độ, thay đổi chương trình hoặc xử lý các lần đo bị gián đoạn.
Ngược lại, một máy có thời gian hoạt động thấp chưa chắc hoạt động kém hiệu quả nếu lịch đo thực tế không yêu cầu sử dụng máy liên tục.
Vì vậy, trước khi đánh giá OEE, doanh nghiệp cần xác định rõ thời gian dự kiến sử dụng máy, loại công việc đo và mục tiêu vận hành của từng thiết bị.
2. Ba thành phần cốt lõi của OEE trong hoạt động đo CMM
2.1. Availability – Đánh giá mức độ sẵn sàng của máy
Availability phản ánh tỷ lệ thời gian máy thực sự thực hiện công việc so với thời gian được lên kế hoạch sử dụng.
Công thức:
Availability = Thời gian vận hành / Thời gian dự kiến sử dụng × 100%
Thời gian dự kiến sử dụng cần loại trừ các khoảng nghỉ hoặc dừng máy đã được lên kế hoạch theo quy ước của doanh nghiệp.
Trong thực tế, thời gian vận hành của CMM có thể bị ảnh hưởng bởi:
-
Máy dừng do sự cố cơ khí, đầu đo hoặc hệ thống điều khiển.
-
Chờ chi tiết từ dây chuyền sản xuất chuyển đến phòng đo.
-
Chờ đồ gá, bản vẽ, dữ liệu CAD hoặc chương trình đo.
-
Thời gian thiết lập ban đầu, căn chỉnh và chuẩn bị đo.
-
Công việc bảo trì hoặc hiệu chuẩn theo kế hoạch.
Doanh nghiệp nên phân loại các khoảng thời gian này thay vì gộp tất cả vào một nhóm “máy dừng”. Việc phân loại giúp xác định vấn đề nằm ở thiết bị, quy trình chuẩn bị hay sự phối hợp giữa bộ phận sản xuất và phòng đo lường.
2.2. Performance – Đánh giá hiệu suất thực hiện chương trình đo
Performance phản ánh mức độ hoàn thành công việc so với thời gian chuẩn đã xác định
Performance = (Số chu trình đo × Thời gian chuẩn mỗi chu trình) / Thời gian vận hành × 100%
Thời gian chuẩn cần được xây dựng cho từng chương trình hoặc nhóm chi tiết phù hợp, dựa trên điều kiện đo đã xác định và khả năng vận hành thực tế của máy.
Đối với CMM, chu kỳ đo có thể kéo dài do:
-
Đường chạy đầu đo chưa được tối ưu.
-
Số điểm đo hoặc chiến lược quét chưa phù hợp với yêu cầu kiểm tra.
-
Tốc độ đo và khoảng di chuyển chưa được cân đối.
-
Thao tác gá đặt, thay đổi đầu đo hoặc thiết lập hệ tọa độ còn nhiều bước thủ công.
-
Chương trình chưa được chuẩn hóa giữa các ca làm việc.
Tuy nhiên, rút ngắn chu kỳ đo không đồng nghĩa với việc giảm số điểm đo một cách tùy tiện hoặc tăng tốc độ vượt quá giới hạn kỹ thuật. Mọi thay đổi phải bảo đảm độ chính xác, độ lặp lại, khả năng tiếp cận bề mặt và mức độ phù hợp với dung sai cần kiểm tra.
2.3. Quality – Đánh giá chất lượng hoàn thành chu trình đo
Trong mô hình OEE truyền thống, Quality thể hiện tỷ lệ sản phẩm đạt yêu cầu ngay từ lần đầu so với tổng số sản phẩm được xử lý.
Đối với hoạt động CMM, cần phân biệt rõ hai khái niệm:
Chất lượng hoàn thành chương trình đo: Tỷ lệ chương trình kết thúc đúng quy trình, không bị hủy hoặc gián đoạn ngoài dự kiến.
Chất lượng sản phẩm: Tỷ lệ chi tiết đáp ứng các yêu cầu kỹ thuật và dung sai quy định.
Chỉ số này giúp nhận diện các chương trình thường xuyên bị dừng, lỗi thao tác hoặc cần chạy lại. Tuy nhiên, một chương trình hoàn thành thành công không có nghĩa là chi tiết được đo chắc chắn đạt yêu cầu kỹ thuật.
3. Những giải pháp giúp cải thiện hiệu quả sử dụng máy CMM
3.1. Chuẩn hóa chương trình đo
Chương trình đo cần được xây dựng, kiểm tra và quản lý phiên bản rõ ràng. Những chi tiết lặp lại trong sản xuất nên có chương trình chuẩn đã được xác nhận, hạn chế việc thiết lập lại từ đầu cho mỗi lần đo.
Việc chuẩn hóa giúp giảm sai khác do thao tác, rút ngắn thời gian chuẩn bị và hỗ trợ truy xuất kết quả khi phát sinh vấn đề chất lượng.
3.2. Tối ưu chiến lược đo theo yêu cầu kỹ thuật
Không phải mọi chi tiết đều cần cùng một chiến lược đo. Với mỗi loại chi tiết, kỹ sư cần cân nhắc hình học, dung sai, vật liệu, khả năng tiếp cận bề mặt và phương pháp kiểm tra.
Một chiến lược đo phù hợp có thể giảm số lần di chuyển không cần thiết, cải thiện khả năng lặp lại và rút ngắn chu kỳ kiểm tra mà vẫn đáp ứng yêu cầu đo lường.
Mọi thay đổi về tốc độ, đường chạy, đầu đo hoặc số điểm đo cần được xác nhận trước khi đưa vào quy trình chính thức.
3.3. Giảm thời gian chờ và chuẩn bị
Thời gian sử dụng CMM không chỉ phụ thuộc vào tốc độ đo. Công việc chuẩn bị trước khi chi tiết được đưa lên máy cũng ảnh hưởng đáng kể đến hiệu suất tổng thể.
Doanh nghiệp có thể xem xét:
-
Chuẩn bị chi tiết và đồ gá trước thời điểm đo.
-
Kiểm tra đầy đủ bản vẽ, dữ liệu CAD và yêu cầu kiểm tra.
-
Chuẩn bị chương trình, đầu đo và phương án gá đặt phù hợp.
-
Sắp xếp lịch đo theo nhóm chi tiết có quy trình tương tự.
-
Chuẩn hóa cách bàn giao thông tin giữa sản xuất và QA/QC.
Những thay đổi này có thể giúp giảm thời gian máy phải chờ mà không cần can thiệp vào kết cấu hoặc cấu hình kỹ thuật của thiết bị.
3.4. Bảo trì và kiểm soát điều kiện đo
Hiệu suất vận hành không thể tách rời độ tin cậy và năng lực đo lường của thiết bị.
Doanh nghiệp cần duy trì kế hoạch bảo trì phù hợp, theo dõi các dấu hiệu bất thường và thực hiện kiểm tra, hiệu chuẩn theo yêu cầu áp dụng. Đồng thời, cần kiểm soát các yếu tố ảnh hưởng như nhiệt độ, rung động, độ sạch và điều kiện khí nén theo khuyến nghị của nhà sản xuất.
Không nên kéo dài chu kỳ hiệu chuẩn hoặc bỏ qua các bước xác nhận năng lực đo chỉ nhằm tăng thời gian máy hoạt động. Một máy hoạt động nhiều nhưng kết quả đo không đáng tin cậy sẽ không tạo ra giá trị thực sự cho hệ thống chất lượng.
Tại Việt Nam, Công ty TNHH Công nghệ M (MTECHNOLOGY) là đơn vị tư vấn và cung cấp Máy đo 3D CMM, sẽ hỗ trợ quý khách lựa chọn máy đo 3D CMM có độ chính xác phù hợp. Đừng ngần ngại liên hệ với chúng tôi hoặc xem thêm Danh sách các Máy đo 3D CMM, hãng REDONTEK, do chúng tôi làm đại diện phân phối chính thức.