Tiếng Việt
 日本語 (Japan)
 한국어 (Korean)
 中文 (Chinese)
 English (UK)
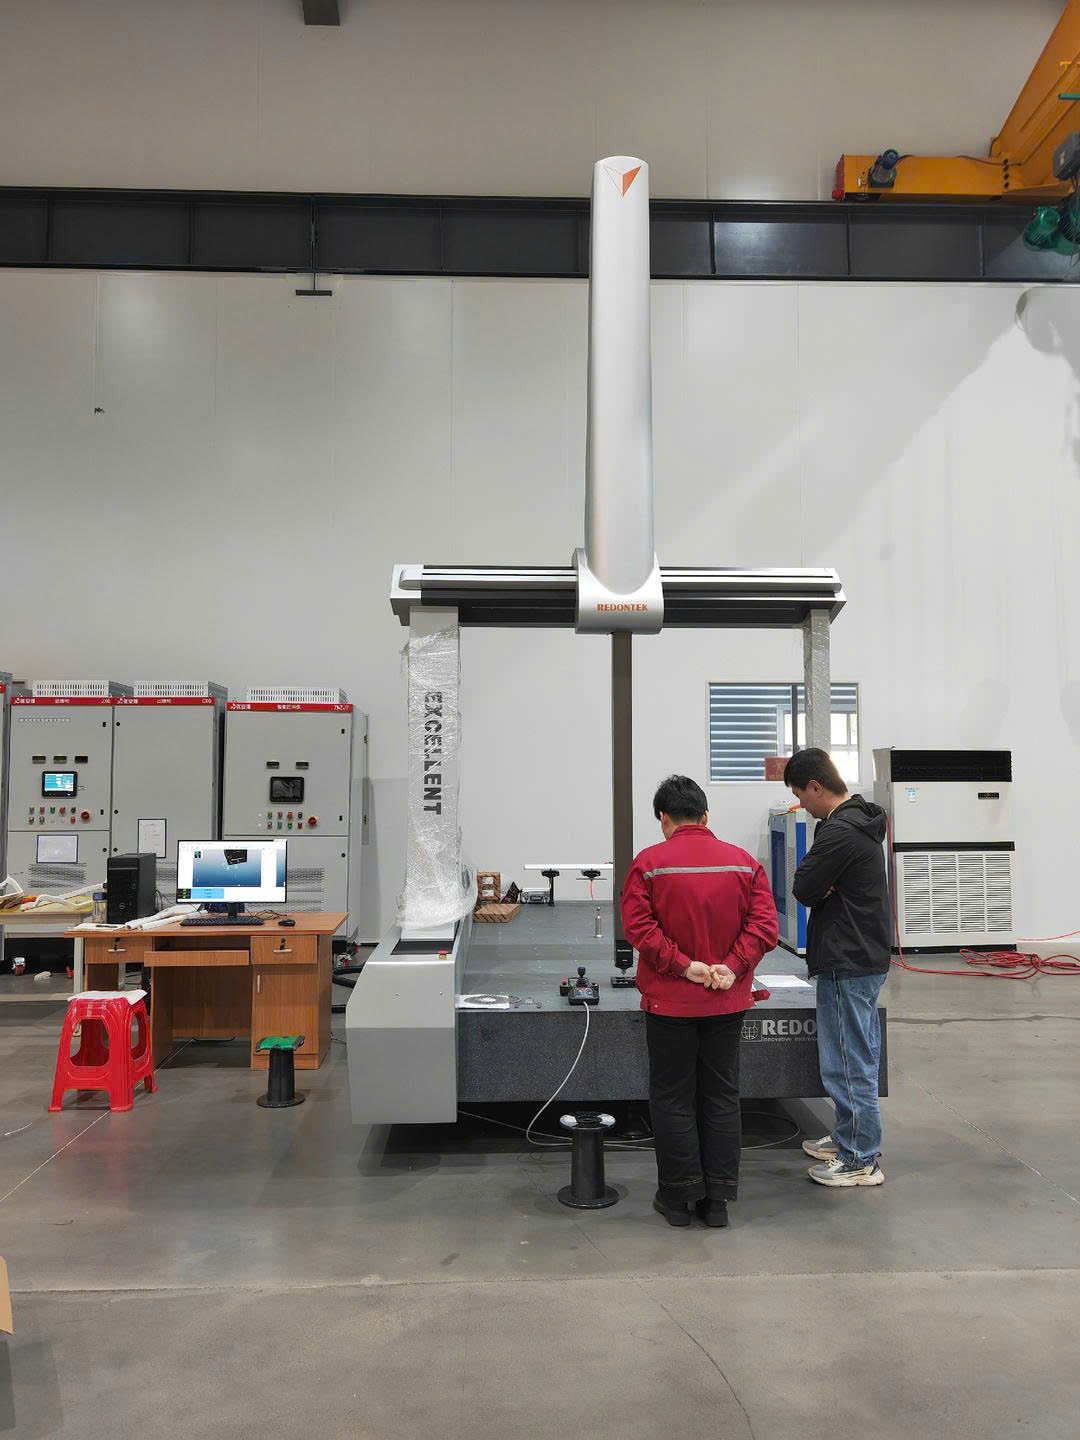
Trong đo lường 3D bằng CMM (Coordinate Measuring Machine – máy đo tọa độ), độ chính xác của kết quả không chỉ phụ thuộc vào thông số kỹ thuật của máy. Kết quả đo là sản phẩm của toàn bộ hệ thống đo, bao gồm CMM, hệ thống đầu đo, chi tiết đo, phương pháp gá đặt, chương trình đo và điều kiện môi trường.
Một máy CMM có thông số độ chính xác rất cao vẫn có thể cho kết quả không ổn định nếu nhiệt độ phòng đo thay đổi, chi tiết chưa đạt trạng thái nhiệt ổn định, CMM chịu rung động hoặc đầu đo bị bẩn, hư hỏng hay mòn.
Có thể biểu diễn một cách tổng quát:
Kết quả đo = Hệ thống CMM + Đầu đo + Chi tiết + Chiến lược đo + Môi trường + Phương pháp xử lý dữ liệu
1. Những yếu tố ảnh hưởng đến sai số?
Máy CMM khi hiệu chuẩn luôn đạt yêu cầu theo tiêu chuẩn ISO 10360, nhưng thực tế kết quả đo vẫn có thể bị ảnh hưởng bởi nhiều yếu tố khác nhau trong quá trình thao tác.
- Vị trí của chi tiết trong phạm vi máy đo.
- Kích thước và vật liệu chi tiết.
- Nhiệt độ của chi tiết.
- Độ ổn định nhiệt của CMM.
- Cấu hình và tình trạng đầu đo.
- Chiều dài stylus.
- Chiến lược lấy điểm.
- Tốc độ đo.
- Phương pháp đo lường.
- Rung động.
- Thuật toán và phương pháp đánh giá dữ liệu.
2. Nhiệt độ – yếu tố ảnh hưởng quan trọng nhất
Trong đo lường kích thước chính xác, nhiệt độ là một trong những yếu tố cần kiểm soát nghiêm ngặt nhất.
2.1. Vì sao nhiệt độ gây sai số?
ISO 1:2022 quy định nhiệt độ tham chiếu tiêu chuẩn (standard reference temperature) cho việc xác định các đặc tính hình học và kích thước; nhiệt độ tham chiếu tiêu chuẩn được sử dụng trong đo lường công nghiệp là 20 °C. Tiêu chuẩn này cũng áp dụng khái niệm nhiệt độ tham chiếu cho đại lượng đo (measurand) trong kiểm định và hiệu chuẩn. Vì hầu hết vật liệu đều giãn nở hoặc co lại khi nhiệt độ thay đổi.
Vì vậy, với các phép đo chính xác, cần kiểm soát:
- Nhiệt độ phòng.
- Nhiệt độ chi tiết.
- Thời gian ổn định nhiệt.
- Chênh lệch nhiệt độ giữa các vùng của chi tiết.
- Nguồn nhiệt gần CMM.
- Luồng khí điều hòa trực tiếp vào CMM hoặc chi tiết.
2.2 Bù nhiệt độ có loại bỏ hoàn toàn sai số nhiệt không?
Câu trả lời là không, bù nhiệt chỉ hỗ trợ tốt khi nhiệt độ môi trường tương đối ổn định.
Nhiều CMM hiện đại có hệ thống cảm biến nhiệt và chức năng temperature compensation – bù nhiệt.
Tuy nhiên, không nên hiểu rằng:
Có bù nhiệt = không cần kiểm soát nhiệt độ.
Bù nhiệt có giới hạn và phụ thuộc vào:
- Số lượng cảm biến.
- Vị trí cảm biến.
- Mô hình bù.
- Vật liệu của CMM.
- Vật liệu chi tiết.
- Trạng thái nhiệt của chi tiết.
- Độ chính xác của cảm biến.
- Mức độ đồng đều nhiệt.
Do đó, kiểm soát môi trường vẫn là nền tảng của đo lường chính xác.
3. Độ ẩm – cần hiểu đúng vai trò
Độ ẩm thường không phải là nguồn gây sai số kích thước trực tiếp quan trọng như nhiệt độ.
Tuy nhiên, độ ẩm vẫn cần được kiểm soát theo điều kiện kỹ thuật của CMM và phòng đo vì có thể liên quan đến:
- Ngưng tụ hơi nước.
- Ăn mòn các chi tiết kim loại.
- Ảnh hưởng đến thiết bị điện tử.
- Điều kiện vận hành của hệ thống khí.
- Sự ổn định của môi trường phòng đo.
- Tình trạng bề mặt của chi tiết và đồ gá.
Đặc biệt, vấn đề đáng quan tâm là condensation – ngưng tụ khi nhiệt độ bề mặt thấp hơn điểm sương.
Trong trường hợp này, nước có thể xuất hiện trên:
- Bề mặt máy.
- Chi tiết.
- Đồ gá.
- Thành phần cơ khí.
- Hệ thống điện hoặc điện tử.
Do đó, không nên đưa ra một con số độ ẩm ‘chuẩn chung’ cho mọi CMM. Tuy nhiên, trong thực tế, độ ẩm tương đối khoảng 40%–60% thường được sử dụng làm mức tham khảo cho phòng CMM, tùy theo yêu cầu kỹ thuật của thiết bị.
4. Rung động – nguồn gây nhiễu rất dễ bị bỏ qua
4.1 Các nguyên nhân gây ra độ rung
CMM là thiết bị đo chuyển động với độ phân giải và độ chính xác rất cao. Vì vậy, rung động từ bên ngoài có thể ảnh hưởng đến quá trình đo.
Nguồn rung có thể đến từ:
- Máy CNC.
- Máy dập.
- Máy mài.
- Máy tiện.
- Máy ép.
- Xe nâng.
- Xe tải.
- Hệ thống HVAC.
- Máy nén khí.
- Giao thông bên ngoài nhà xưởng.
Đặc biệt với hệ thống đầu đo tiếp xúc, rung động có thể gây false trigger – gây ra sự kích hoạt giả. Renishaw ghi nhận rằng rung động từ sàn hoặc máy móc lân cận có thể gây false trigger; cấu hình stylus lớn hoặc nặng cũng làm hệ thống nhạy hơn với rung động.
4.2 Cách giảm ảnh hưởng của rung động
Cách 1 – Tách nguồn rung
Không đặt CMM gần vị trí có độ rung lớn: máy ép, máy mài, máy CNC công suất lớn, máy dập...
Cách 2 – Sử dụng nền móng phù hợp
Nếu bắt buộc phải đặt máy CMM gần các thiết bị có độ rung, nên sử dụng bệ móng riêng.
Cách 3 - Sử dụng công cụ giảm chấn
Công cụ giảm chấn thường được điều chỉnh bằng khí nén và đặt bên dưới bàn đá của máy CMM, giúp giảm ảnh hưởng của rung động từ sàn xưởng.
5. Đầu đo và stylus – một nguồn sai số quan trọng
Trong hệ thống CMM tiếp xúc, stylus là thành phần trực tiếp tiếp xúc với chi tiết. Các yếu tố có thể ảnh hưởng đến độ chính xác của đầu đo bao gồm:
- Quả cầu hiệu chuẩn bị bẩn.
- Đầu kim đo dính tạp chất.
- Khớp nối giữa các ren chưa chặt.
- Kim đo chưa được hiệu chuẩn.
- Chiều dài quá giới hạn.
- Cấu hình khớp nối.
Khi đó cần kiểm tra để đảm bảo các yếu tố trên đều ổn rồi mới đo lường, Các chi tiết gia công bằng vật liệu như nhôm, gang có thể còn bám phoi hoặc bụi sau quá trình gia công, dễ làm bẩn đầu đo. Vì vậy, cần vệ sinh đầu đo thường xuyên để đảm bảo độ chính xác của phép đo. Mỗi khi tháo kim đo hoặc kim đo bị va chạm, cần hiệu chuẩn lại.
Tại Việt Nam, Công ty TNHH Công nghệ M (MTECHNOLOGY) là đơn vị tư vấn và cung cấp Máy đo 3D CMM, sẽ hỗ trợ quý khách lựa chọn kim đo Máy đo 3D CMM phù hợp với nhu cầu và ngân sách. Đừng ngần ngại liên hệ với chúng tôi hoặc xem thêm Danh sách các Máy đo 3D CMM, hãng REDONTEK, do chúng tôi làm đại diện phân phối chính thức.